A modern gépgyártás és mérnöki tervezés alapkövei az alkatrészrajzok és az összeállítási rajzok. Bármely gép sok alkatrészből áll, és egy gép gyártásához először az alkatrészeket kell legyártani. E két rajztípus elengedhetetlen a gyártási folyamat minden szakaszában, a tervezéstől a gyártásig és a karbantartásig.
Az Alkatrészrajz: Részletes Terv az Alkatrészek Gyártásához
Az alkatrészek gyártásakor a szakmunkás számára a legfontosabb tudnivalókat az alkatrészrajz tartalmazza. Ez a rajz a tervezői munka eredménye, tehát minden olyan adatot tartalmaz, ami az alkatrész előállításához szükséges. Az alkatrészrajz az alapja az alkatrészek gyártásának és ellenőrzésének. Bizonyos követelményeket támaszt az alkatrészekkel szemben az alak, a szerkezet, a méret, az anyag és a technológia tekintetében, az alkatrészek gépben elfoglalt helyétől és funkciójától függően.
Az Alkatrészrajz Funkciója és Tartalma
Egy teljes alkatrészrajznak számos kulcsfontosságú elemet kell tartalmaznia a gyártás és az ellenőrzés pontos végrehajtásához:
- Cím oszlop: A rajz jobb alsó sarkában található cím oszlop általában az alkatrész nevét, anyagát, mennyiségét, a rajz arányát, a kódért és a rajzért felelős személy aláírását, valamint az egység nevét tartalmazza. A címsor irányának összhangban kell lennie a kép nézési irányával.
- Grafikai egység: Ez az alkatrész szerkezeti alakjának kifejezésére használt egység, amelyet nézettel, metszettel, metszettel, előírt rajzolási módszerrel és egyszerűsített rajzolási módszerrel fejezhetünk ki.
- Szükséges méretek: Ezek tükrözik az alkatrész egyes részeinek méretét és kölcsönös helyzetviszonyát, és megfelelnek az esztergáló alkatrészek gyártás és ellenőrzés követelményeinek.
- Műszaki követelmények: Megadva van az alkatrészek felületi érdessége, mérettűrése, alak- és helyzettűrése, valamint az anyag hőkezelési és felületkezelési követelményei.
Nézetek és Metszetek
Az alkatrészek pontos ábrázolásához különböző nézeteket és metszeteket alkalmazunk.
- Alapvető nézet: Az a nézet, amelyet úgy kapunk, hogy a tárgyat a hat alapvető vetítési felületre vetítjük (a tárgy a kocka közepén van, hat irányba vetítve: elöl, hátul, balra, jobbra, felfelé, lefelé). Ezek a következők: Elölnézet (fő nézet), bal nézet, jobb nézet, felülnézet, alulnézet és hátulnézet.
- Teljes és félmetszet: A tárgy belső szerkezetének és a kapcsolódó paraméterek megértésének elősegítése érdekében néha szükséges a tárgy elvágásával kapott nézetet egy teljes metszeti nézetre és egy félmetszeti nézetre osztani.
- Teljes metszeti nézet: A tárgy metszeti síkkal történő teljes elvágásával kapott metszeti nézetet teljes metszeti nézetnek nevezzük.
- Félmetszet: Amikor a tárgynak szimmetriasíkja van, a szimmetriasíkra merőleges vetítési felületre vetített ábra a középvonallal határolható, amelynek felét metszetként, a másik felét nézetként rajzoljuk, ezt félmetszetnek nevezzük.
- Résznézet: A vetületben egy-egy nézeti képet töréssel határolt részábrázolással vagy töréssel megszakított teljes ábrázolással is rajzolhatunk. Ilyenkor a tárgy nézeti képének csupán egy részét ábrázoljuk. Ezt az ábrázolási módot részt nézetnek nevezzük. Ha résznézet a tárgy feléig tart, akkor azt a szimmetria vonallal határoljuk el. Viszont ha résznézet a tárgy felénél nagyobb, akkor a vetület határoló vonalát vékony törésvonalakkal rajzoljuk.
- Kiemelt részlet: A kisméretű tárgy részletek megfelelő ábrázolása és méretmegadása érdekében célszerű egy-egy vetületrész különálló, nagyított ábrázolása. A vetületrész különálló, kinagyított ábrázolási módját kiemelt részletnek nevezzük. A kiemelt részlet a tárgy alakját, méretét vagy a gyártáshoz szükséges adatait a főábrához viszonyítva nagyobb méretarányban közli. A kiemelésre szánt részletet a rajzon vékony folytonos vonalú körrel határoljuk és ehhez mutató vonalat csatlakoztatunk. A mutató vonalra a részlet azonosításához szükséges betűt írjuk. A kiemelt részletek azonosításakor a betűk, számok írásnagyságát a feliratoknál egy fokozattal nagyobbra kell választani. A kinagyított, kiemelt részleten fel kell tüntetni az azonosító jelzést és a részlet méretarányát. A kiemelt, kinagyított részlet olyan elemeket is tartalmazhat, amelyeket a kiemelésre szánt vetülete nem is lát. Kiemelt részleteken szoktuk megadni azokat a méreteket, amelyek feltüntetése a főábrán nem lehetséges.
- Felületek ábrázolása: Ha a felületek metszése miatt a felületek csatlakozása határozott, akkor a metszés által keletkezett vonalakat, kontúrokat vastag folytonos vonallal rajzoljuk meg. A felületeket áthatásainak megszerkesztése általában munkaigényes. A felületeket áthatása és lekerekítése, ha alakhelyes rajzolásukra nincs szükség, egyszerűsítve is ábrázolható. Görbe láthatási vonalak helyett körívek és egyenesek is rajzolhatók.
Méretezés és Tűrésezés
Méretek és Címkézés
A méret meghatározása egy adott egységben lévő lineáris dimenzióértéket reprezentáló numerikus érték.
Méret szerinti besorolás:
- Alapméret: A határméret nagyságát a felső és alsó eltérések alkalmazásával lehet kiszámítani.
- Valós méret: A méréssel kapott méret.
- Korlátméret: Két szélső érték van, amelyeket egy méret megengedett, a legnagyobbat maximális határméretnek, a kisebbet pedig minimális határméretnek nevezzük.
- Méreteltérés: Az alapméretnek a maximális határméretből való kivonásával kapott algebrai különbséget felső eltérésnek; az alapméretnek a minimális határméretből való kivonásával kapott algebrai különbséget alsó eltérésnek nevezzük. A felső és az alsó eltéréseket együttesen határeltéréseknek nevezzük, és az eltérések lehetnek pozitívak vagy negatívak.
- Mérettűrés: Más néven tűréshatár, a maximális határméret és a minimális határméret közötti különbség, amely a megengedett méretváltozás. A mérettűrések mindig pozitívak. Például: Φ20 0,5 -0,31; ahol Φ20 az alapméret, 0,81 pedig a tűréshatár. 0,5 a felső eltérés, -0,31 az alsó eltérés. 20,5 a maximális és a minimális határértékek 19,69.
- Nulla vonal: Egy határérték- és illeszkedési diagramon egy alapméretet ábrázoló egyenes vonal, amely alapján az eltéréseket és tűréseket meghatározzák.
- Standard tűréshatár: A határértékek és illesztések rendszerében meghatározott bármely tűréshatár. A nemzeti szabvány előírja, hogy egy bizonyos alapmérethez a standard tűréshatáron belül 20 tűréshatárszint tartozik. A tűrések három szabványsorozatba sorolhatók: CT, IT és JT. A CT sorozat az öntési tűréshatár szabvány, az IT az ISO nemzetközi mérettűréshatár, a JT pedig a Kínai Gépipari Minisztérium mérettűrése. Különböző tűréshatárok a különböző termékekhez. Minél magasabb a minőség, annál magasabbak a gyártástechnológiai követelmények és annál magasabb a költség. Például a homoköntés tűréshatára általában CT8-CT10, míg cégünk a precíziós öntéshez a CT6-CT9 nemzetközi szabványt használja.
- Alapeltérés: A határérték- és illesztési rendszerben határozza meg a tűrésmező határeltérését a nulla vonal pozíciójához képest, általában a nulla vonalhoz közeli eltérést. A nemzeti szabvány előírja, hogy az alapeltérés kódját latin betűk jelölik, a nagybetű a furatot, a kisbetű a tengelyt jelöli, és a furat és a tengely minden alapméret-szegmenséhez 28 alapeltérés van előírva.
Méretjelölés
A méretezésnek szigorú követelményeknek kell megfelelnie a pontosság és a funkcionalitás érdekében.
- Méretezési követelmények: Az alkatrészrajzon szereplő méret képezi a gyártás során a feldolgozás és az ellenőrzés alapját a cnc marótermékek esetében. Ezért a helyes, teljes és egyértelmű méretek mellett az alkatrészrajzokon feltüntetett méreteknek a lehető legésszerűbbnek kell lenniük, még akkor is, ha a feltüntetett méretek megfelelnek a tervezési követelményeknek, és kényelmesek a feldolgozás és a mérés szempontjából.
- Méret referencia: A méret-referenciaértékek a pozicionálási méretek megjelölésének referenciaértékei. A méret-referenciaértékeket általában tervezési referenciaértékekre (az alkatrészek szerkezeti helyzetének meghatározására használják a tervezés során) és folyamat-referenciaértékekre (a gyártás során pozicionáláshoz, feldolgozáshoz és ellenőrzéshez használják) osztják. Az alkatrész alsó felülete, végfelülete, szimmetriasíkja, tengelye és körközéppontja használható alapadat-méretalapadatként, és feloszthatók főalapadatra és segédalapadatra. Általában a hosszúság, szélesség és magasság mindhárom irányában egy-egy tervezési alapadatot választanak ki főalapadatként, és ezek határozzák meg az alkatrész fő méreteit. Ezek a fő méretek befolyásolják az alkatrészek megmunkálási teljesítményét és összeszerelési pontosságát a gépben. Ezért a fő méreteket közvetlenül a főalapadatból kell befecskendezni. A főalapadat kivételével a többi méretalapadat segédalapadat a feldolgozás és a mérés megkönnyítése érdekében. A másodlagos alapadatok méretei az elsődleges alapadathoz kapcsolódnak.
Tűrés és Illesztés
Gépek tételes gyártása és összeszerelése során elengedhetetlen, hogy az illeszkedő alkatrészek tétele megfeleljen a tervezési és használati követelményeknek, amennyiben azokat a rajzok szerint dolgozzák fel és válogatás nélkül szerelik össze. Ezt a tulajdonságot az alkatrészek között felcserélhetőségnek nevezik. Miután az alkatrészek felcserélhetők, az alkatrészek és részegységek gyártása és karbantartása jelentősen leegyszerűsödik, a termék gyártási ciklusa lerövidül, a termelékenység javul, és a költségek csökkennek.
A tolerancia és az illeszkedés fogalma
- Mérettűrés: Ha a gyártandó és feldolgozandó alkatrészek mérete abszolút pontos, akkor ez valójában lehetetlen. Az alkatrészek cserélhetőségének biztosítása érdekében azonban a tervezés során az alkatrészek felhasználási követelményei szerint meghatározott megengedett méretváltozást mérettűrésnek, vagy röviden tűréshatárnak nevezzük. Minél kisebb a tűrés értéke, azaz minél kisebb a megengedett hiba ingadozási tartománya, annál nehezebb feldolgozni.
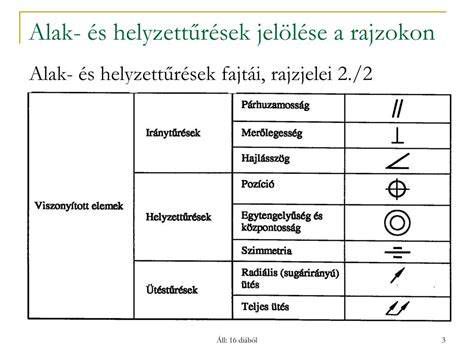
- Alak- és pozíciótűrés: A megmunkált alkatrész felületén nemcsak méretbeli hibák, hanem alak- és pozícióhibák is előfordulhatnak. Ezek a hibák nemcsak a pontosságot csökkentik a cnc megmunkáló fém alkatrészek gyártásánál, hanem a teljesítményt is befolyásolják. Ezért a nemzeti szabvány előírja az alkatrész felületének alak- és helyzettűrését, amelyet alak- és helyzettűrésnek neveznek.
A geometriai tűréshatár jellemzőelemeinek szimbólumai
Mérettűrés jelölési módszere a rajzokon
Az alkatrészrajzokon a mérettűréseket gyakran határértékekkel jelölik, ahogy az az ábrán is látható.
Az alak- és pozíciótűrésre vonatkozó követelmények
Az alak- és pozíciótűrésre vonatkozó követelmények a szárnyban vannak megadva, és a szárny két vagy több rácsból áll. A keret tartalmát balról jobbra a következő sorrendben kell kitölteni: Tűrésjellemző szimbólum, tűrésérték, és szükség esetén egy vagy több betű az alapjellemző vagy alaprendszer jelzésére. Több tűrésjellemző ugyanahhoz a jellemzőhöz. Amikor a projekt megköveteli, az egyik ablakszárny a másik alá helyezhető.
Mért elemek
Kösd össze a mért elemet a tűréshatár egyik végével egy nyíllal ellátott vezetővonallal, ahol a vezetővonal nyila a tűréshatár szélességére vagy átmérőjére mutat. A vezető nyilak által jelzett részek a következők lehetnek:
- Amikor a mérendő elem egy átfogó tengely vagy egy közös középsík, a vezető nyíl közvetlenül a tengelyre vagy a középvonalra mutathat.
- Ha a mérendő elem egy tengely, egy gömb középpontja vagy egy középsík, a vezető nyílnak az elem méretvonalával kell egy vonalban lennie.
- Ha a mérendő elem egy vonal vagy egy felület, a vezetővonal nyílának az elem kontúrvonalára vagy a kivezető vonalára kell mutatnia, és egyértelműen el kell tolnia a méretvonallal.
Adatelemek
Kösd össze a nullapont elemet a tűréshatár másik végével egy nullapont szimbólummal ellátott vezetővonallal. Az adatelemek jelölésének módja a következő lehet:
- Amikor a vonatkoztatási elem egy alapvonal vagy felület, a vonatkoztatási szimbólumot az elem körvonalához vagy kivezető vonalához közel kell megjelölni, és a méretvonal nyíllal egyértelműen eltoltnak kell lennie.
- Ha a vonatkoztatási elem egy tengely, egy gömb középpontja vagy egy középsík, akkor a vonatkoztatási szimbólumnak a jellemző méretvonalának nyilához kell igazodnia.
- Amikor a vonatkoztatási elem a teljes tengely vagy a közös középsík, a vonatkoztatási szimbólum jelölhető közvetlenül a közös tengely (vagy közös középvonal) közelében.
A Geometriai Tűréshatár Részletes Magyarázata
Alaktűrések
- Egyenesség:
A tényleges gerincvonalnak két párhuzamos sík között kell elhelyezkednie, 0,02 mm távolságban a nyíl által jelzett irányban. A tényleges gerincvonalnak egy négyszögletes prizmán belül kell elhelyezkednie, 0,04 mm távolsággal vízszintes irányban és 0,02 mm távolsággal függőleges irányban. A Φd tényleges tengelyének egy Φ0,04 mm átmérőjű hengerben kell lennie, az ideális tengellyel. A hengeres felületen lévő bármely fővonalnak a tengelysíkban és két párhuzamos egyenes között kell lennie, 0,02 mm távolságban. A felület hosszirányában lévő bármely elemvonalnak két párhuzamos egyenes között kell elhelyezkednie, amelyek tengelyirányú távolsága 0,04 mm, 100 mm-es hosszon belül.
- Síkfelület:
A tényleges felületnek két párhuzamos síkban kell elhelyezkednie, 0,1 mm távolságra a nyíl által jelzett irányban.
- Kerekség:
Bármely, a tengelyre merőleges normál metszetben a metszeti profiljának két koncentrikus kör között kell elhelyezkednie, amelyek sugárkülönbsége 0,02 mm.
- Hengeresség:
A tényleges hengeres felületnek két koaxiális hengeres felület között kell elhelyezkednie, amelyek sugárkülönbsége 0,05 mm.
Tájolási pozíciótűrések
- Párhuzamosság:
A Φd tengelyének két párhuzamos sík között kell elhelyezkednie, amelyek 0,1 mm távolságra vannak egymástól, és függőleges irányban párhuzamosak a vonatkoztatási tengellyel. A Φd tengelyének egy négyszögletes prizmában kell elhelyezkednie, amelynek távolsága vízszintes irányban 0,2 mm, függőleges irányban pedig 0,1 mm, és párhuzamosnak kell lennie a vonatkoztatási tengellyel. A Φd tengelyének egy Φ0,1 mm átmérőjű hengeres felületen kell lennie, és párhuzamosnak kell lennie a vonatkoztatási tengellyel.
- Függőlegesség:
A bal oldali végfelületnek két párhuzamos sík között kell elhelyezkednie, amelyek 0,05 mm távolságra vannak egymástól, és merőlegesek a vonatkoztatási tengelyre. A Φd tengelyének egy Φ0,05 mm átmérőjű hengeres felületen kell lennie, és merőlegesnek kell lennie a vonatkoztatási síkra. A Φd tengelyének egy 0,1 mm × 0,2 mm keresztmetszetű, a vonatkoztatási síkra merőleges négyszögletes prizmában kell lennie.
- Hajlam (Angularity):
A Φd tengelyének két párhuzamos sík között kell elhelyezkednie, amelyek távolsága 0,1 mm, és elméletileg helyes 60°-os szöget zárnak be a vonatkoztatási tengellyel.
Pozíciótűrések
- Körkörösség (Concentricity):
A Φd tengelyének egy Φ0,1 mm átmérőjű hengeres felületen kell feküdnie, és koaxiálisnak kell lennie az AB közös vonatkoztatási tengellyel. A közös vonatkoztatási tengely az A és B két tényleges tengelyének ideális közös tengelye, amelyet a minimális feltétel szerint határoznak meg.
- Szimmetria:
A horony középsíkjának két párhuzamos sík között kell elhelyezkednie, amelyek egymástól 0,1 mm távolságra és a vonatkoztatási középsíkhoz képest szimmetrikusan (0,05 mm felfelé és lefelé) vannak elrendezve.
- Pozíció:
A négy Φd furat tengelyének rendre négy, Φt átmérőjű hengeres felületen kell elhelyezkednie, amelyek tengelyének ideális helyzete egy geometriai keretet alkot. A geometriai keret helyzetét az alkatrészen az A, B és C adatpontokhoz viszonyított elméletileg helyes méretek határozzák meg. A 4 Φd furat tengelyeinek rendre a 4 Φ0,05 mm átmérőjű hengeres felületen kell elhelyezkedniük, és tengelyként ideális helyzetben kell lenniük. A 4 furatból álló csoport geometriai kerete a pozicionálási méretek (L1 és L2) tűréshatárán (±ΔL1 és ±ΔL2) belül eltolható, forgatható és dönthető fel és le, balra és jobbra.
Kifutási tűrések
- Sugárirányú kör alakú kifutás:
(Bármely, a vonatkoztatási tengelyre merőleges mérési síkban két koncentrikus kör, amelyek sugarainak különbsége a vonatkoztatási tengelyen 0,05 mm tűréshatáron belül van.) Amikor a Φd hengeres felület axiális mozgás nélkül forog a referenciatengely körül, a radiális ütés bármely mérési síkban (a kijelző által mért maximális és minimális leolvasás közötti különbség) nem lehet nagyobb, mint 0,05 mm.
- Vége kifutásnak:
(Hengeres felület, amelynek szélessége 0,05 mm a generátor irányában a mért hengeres felületen, bármely átmérőpozícióban, amely koaxiális a referenciatengelyhez) Amikor a mért alkatrész axiális mozgás nélkül forog a referenciatengely körül, akkor az axiális ütés bármely mérési átmérőnél dr (0 Ferdekör alakú kifutás 3 (Kúpos felület, amelynek szélessége 0,05 a generátor irányában bármely...
Tanulja meg az UG programozást, és adjon hozzá Q csoportot. A 726236503-as kód segít Önnek.
Speciális Esetek és Eljárások
Rugók Ábrázolása
A rugók terhelés hatására nagymértékű deformációt képesek elviselni, ennélfogva alkalmazási területük nagyon széles. Alkalmazzák lengések, rezgések csökkentésére, mozgásváltozások kiegyenlítésére, szelepek vezérlésére stb. Amilyen széles az alkalmazási területük, olyan széles a megjelenési formájuk is (csavarrugók, laprugók, tányérrugók, spirálrugók stb.).
Csavarrugók nézetben történő ábrázolásánál mindig egyszerűsítéseket alkalmazunk. A csavarrugót oldalról szemlélve a meneteket szinuszvonalnak látjuk, ám egyszerűsítésként egyenesnek rajzoljuk meg, valamint a rugóhuzal középvonalait sem rajzoljuk meg. A rugó menetemelkedését mérethelyesen kell ábrázolni, az egyik oldalon rajzolt szelvényhez képest a másik oldalon egy fél szelvénnyel eltoltan kell ábrázolni. Metszetben a rugószelvényt csak akkor kell sraffozni, ha a rugószelvény a rajzon 2,5 mm-nél nagyobb átmérőjű, ennél kisebb méretek esetén a szelvény befeketíthető. Ha a rugó szelvénymérete a rajzon 1 mm-nél kisebb, akkor a rugót elég csak vonalasan (egy vonallal) ábrázolni. Négynél kevesebb működő menetű csavarrugó minden menetét ki kell rajzolni, ennél hosszabb rugó esetén csak az első és utolsó 1-2 menetet kell kirajzolni, közte pedig a szelvényközéppontokat pontvonallal kell összekötni.
A rugó műhelyrajzán meg kell adni a rugó fő méreteit, a rugó alakját megadó méreteket a rugóvégek kialakításával együtt, a rugóhuzal keresztmetszetét, valamint a rugó műszaki jellemzőit tűrésekkel együtt. A rugók műhelyrajzán ábrázolni szokták a rugó terhelésének és alakváltozásának összetartozó értékét, tehát a rugókarakterisztika görbéjét. A rugó kiválasztásakor ez alapján lehet eldönteni, hogy az adott rugó megfelel-e a követelményeknek. Nézetben rajzolt összeállítási rajzon a rugót is nézetben, metszetben rajzolt összeállítási rajzon a rugót is metszetben kell ábrázolni.
Alkatrész Felvételezése és Újragyártása
Gyakran előfordul a gyakorlatban, hogy egy géphez, szerkezeti egységhez nincs tartalék pótalkatrész. Üzemszerű kopás, vagy törés esetén ezeket az alkatrészeket újragyártással pótolják. A gyártás műszaki rajzról történik. A szabványos műszaki rajz elkészítése előtt az alkatrészről felvételi vázlatot készítenek. Tehát a gép alkatrész felvételezése lényegében egy szabadkézi vázlat készítése az alkatrészről. A szabadkézi vázlatnak közel mérethelyesnek kell lennie, készítése mérést és szabványos ábrázolást követel meg.
A vázlatkészítés egyik alapvető eleme az alkatrész feladatának meghatározása, különösképpen a csatlakozó alkatrészeknél. Az elkészítendő alkatrész csatlakozásai jelentős információkat adhatnak az alkatrészt várható igénybevételeiről, amely meghatározhatja méreteit, mechanikai és technológiai tulajdonságait. A vázlatkészítés másik fontos eleme az alkatrész geometriai formája. A vázlatkészítés a műszaki gyakorlatban általában két módszerrel történik: tanulmányozzuk az alkatrész alakját és fő méreteit. Az elkészítendő alkatrész tanulmányozása után meghatározzuk, hogy az alkatrész milyen mértani testből alakítható ki. Az alábbi alkatrész kockából alakítható ki. A rajzolást az alkatrész legjellegzetesebb képével, az előnézettel kezdjük.
Az Összeállítási Rajz: Az Egységek Kapcsolatának Bemutatása
Funkció és Tartalom
Az összeállítási rajz a több elemből felépített egységek kapcsolatát és működésbeli szerepét bemutató rajzfajta. Az összeállítási rajzok készítése és olvasása nagy gyakorlatot, alap és elméleti tudást és felkészültséget igényel. Az összeállítási rajzon adjuk meg a szerelés és az ellenőrzés számára szükséges helyzeti adatokat (alkatrészek, szerelt egységek egymáshoz viszonyított elhelyezkedését). Tartalmazza a hegesztett, forrasztott kötések adatait, az illeszkedési előírásokat, a szerelés után megmunkálandó felületrészek követelményeit. Az összeállítási rajzon az alkatrészeket és a szerelt egységeket tételszámozzuk. A tételszámot vékony vonalú mutatóvonalon helyezzük el az alkatrész legjellemzőbb vetületén. A tétel számokat a könnyebb olvashatóság érdekében vízszintes sorban vagy függőleges oszlopban helyezzük el.
Kapcsolat az Alkatrészrajzokkal
Mivel az összeállítási rajz az egyes alkatrészek elkészítéséhez szükséges adatokat nem tartalmazza, ezért ezeket külön műhelyrajzokon rajzoljuk le. Nem kell alkatrész rajzot készíteni a szabványos termékekről, ezeket elég a darabjegyzékben megadni. Hasonlóképpen, nem kell az oldható kötések alkatrészeit külön megrajzolni, ha elég egyszerűek és méreteik az összeállítási rajz darabjegyzékében megadhatók. Ha két alkatrészt valamilyen okból együtt kell megmunkálni, akkor azt a rajzon szöveges utasítással kell megadni. Egyszerűbb, kevés részből álló gyártmányoknál, főleg az egyedi gyártásban, eljárhatunk úgy is, hogy az egyes alkatrészek elkészítéséhez szükséges adatokat is az összeállítási rajzon adjuk meg.
tags: #alkatresz #es #osszeallitasi #rajzok #fogalma