A motor szerelésekor sok csavart kell meghúzni - de a hengerfej csavarjai egészen más kategóriába tartoznak. Ha a csavarokat nem a gyári előírás szerint húzzuk meg, az azonnal problémát okozhat. A hengerfej meghúzási nyomatékának betartása tehát nem formaiság, hanem létfontosságú művelet. A motorhiba egyik legköltségesebb oka gyakran nem a technológia, hanem a figyelmetlenség.
A hengerfej csavarok meghúzásának létfontossága
A hengerfej csavarok helytelen meghúzása súlyos következményekkel járhat. Ha túl lazák, akkor a tömítés nem tud megfelelően zárni, és szivárogni kezd az olaj vagy a hűtőfolyadék. Ez kezdetben csak enyhe melegedésként vagy apró olajfoltként jelentkezik, de később komoly hengerfej-tömítés hibát okozhat. Ha túl szorosak, az anyag feszültsége megrepesztheti magát a fejet, vagy tönkreteheti a csavarmenetet.
A másik véglet, a túlhúzás, legalább ekkora baj. A hengerfej feszültsége ilyenkor nő, és megrepedhet az öntvény. Nem ritka az sem, hogy egy túlhúzott csavar kitépi a menetet a blokkban, így még az is előfordulhat, hogy az egész motort szét kell szedni és újrafúratni. A mai könnyűfém motorok - alig vannak falvastagságok - hengerhüvely-deformációra nagyon érzékenyek, tehát nem lehet a tervezett értéknél nagyobb erővel meghúzni a csavarokat, mert ezzel például olajfogyasztást viszünk be a motorba.
A precíziós meghúzás - Hogyan dolgozik a szakember?
A hengerfej meghúzása nem csupán egy mozdulat - hanem egy precíziós művelet, amit szigorú sorrendben és pontos értékekkel kell elvégezni. A szakember első dolga, hogy ellenőrizze a gyártó által megadott nyomatékértékeket és meghúzási sorrendet. A folyamat során nyomatékkulcsot használnak, ami garantálja, hogy minden egyes csavar pontosan a meghatározott erővel legyen meghúzva. A csavarokat több lépésben, fokozatosan húzzák meg - először enyhébb értékre, majd végső nyomatékra. Gyakran alkalmaznak szögmérőt is, amellyel nemcsak az erőt, hanem a csavar elfordulásának mértékét is ellenőrzik. Ez különösen modern motoroknál fontos, ahol a csavarok rugalmasan nyúló (yield) kialakításúak. Ez a fajta precizitás az, ami megkülönbözteti a hozzáértő szervizt a barkácsolástól.
A csavar meghúzási technológia fejlődése
A motortechnikában a kritikus csavarkötések sorában, messze az első helyen a hengerfejcsavarok állnak, de a hajtórúd- és a fekvõcsapágyfedél-csavarok sem átlagos esetek. Már régen megtanultuk, hogy a beszerelés elõtt megolajozandó a menet és az alátét, a csavarfej környezete, a hengerfejtömítést nem szabad semmiféle kenőanyaggal kezelni, szigorúan betartandó a meghúzási sorrend, nyomatékra kell húzni és célszerű ezt több fokozatban megtenni.
Azután azt is meg kellett tanulnunk, hogy adott motortípus az õ saját hengerfejcsavarját igényli, a nyomatékkulcsnál nem az a lényeg, hogy van, hanem, hogy kalibrált-e, ismerni kell, és be kell tartani a meghúzási technológiát. Végezetül ma már azt is tudjuk, hogy kombinált meghúzási technikát kell alkalmazni - nyomatékra, majd „szögre” húzunk, mindezt több lépcsőben, és lassan (kb. 2 fok/másodperc). A csavarok hosszát is meg kell mérnünk, hogy megállapítsuk, visszaszerelhet ő-e, vagy a gyár egyáltalában nem engedi a másodszori felhasználást. Egy 10.9-es M10-es csavar átmérője, ha a nyúlás következtében valahol 0,3 mm-rel kisebb lesz, terhelhetősége 10-15%-kal csökken.
A „bármilyen csavar jó, csak a menete, hossza és esetleg a szilárdsági osztálya stimmeljen, mert én nyomatékkulccsal húzom” - hozzáállás ma már motorgyilkos lehet. Addig, ameddig a csavart anyagának rugalmassági tartományában használtuk, addig hellyel-közzel igaz is volt a fenti „hozzáállás”. Ennél a technikánál nehézséget az előírt csavarerő tényleges beállítása jelent. A nyomatékra (megadott nyomatékértékre) történő meghúzás csak akkor eredményezi maradéktalanul a megkívánt csavarerőt (összehúzó erőt), ha nincsenek rendellenesen nagy parazita nyomatékok az alátétnél és a menetnél.
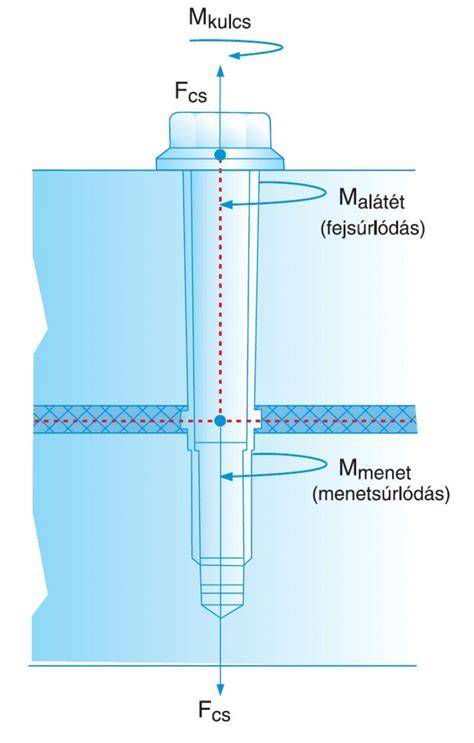
Ezen a parazita nyomaték csökkentését a gyártók anyagpárosítással, felületkezeléssel és kenési előírással (olajozd meg!) érik el. Ha be is tartjuk az előírásokat, és a nyomatékkulcsunknak hihetünk, akkor is lehet még egy kritikus pont, és ez a csavar mechanikai tulajdonságainak anyagából, gyártásából eredő szórása. Ezektől a tényezőktől a csavarerőnek igen jelentős, mintegy ±27% a szórása.
Nem is volt baj ezzel hajdanán. Az akkori motorokban fellépő gázerőknek, valamint az alkalmazott (lágy)tömítéstechnika követelményeinek biztonsággal megfelelt. Némi kellemetlenséget csak az jelentett az ügyfélnek (a szerviznek munkát és pénzt), hogy a hengerfejcsavarokat időközönként után kellett húzni.
Hengerfejtömítés csere saját kezűleg: Minden, amit tudnod kell
Lada hengerfej tömítések és csavarok tapasztalatai
A Lada tunerek körében gyakori motorhiba forrás a gyári hajtókar csavarok elszakadása. Felmerült, hogy a "mogyoródi" tömítésekkel kapcsolatosan vannak tapasztalatok. Egy felhasználó szerint: "Én a mogyoródiból a simát használom nem a fémet. Lassan 5000 km lesz a motorban és hibátlanul üzemel eddig." Mások aggodalmukat fejezték ki a tömítések minősége miatt: "lehet hogy ez kínai volt vagy nem tom. Kettő is."
A meghúzási nyomaték rendkívül fontos, ahogy az egyik hozzászóló is hangsúlyozta: "Lehúzási sorrend fontos nagyon, én általában 120Nm-el szoktam lehúzni." Egy másik tapasztalat szerint: "130 Nm-rel húztam, szétkente a dugókat a hengerfalon. Haveromnak csináltam egy szíjjas zsugort, abban meg már több mint 40-ezer van azt semmi baja."
Tömítés problémákról is beszámoltak a felhasználók: "Brutálisan kinyomta a lét. Több fagyálló volt a kocsin, mint a motorban. Aztán már ette is az olajat. Után kinyomta mégegyszer egy hét múlva." Később kiderült, hogy a tömítés fém része "valami fém dezodorosdoboznak vagy valaminek a lemezéből készült, rajta voltak kajakra a színes minták meg feliratok".
Tapasztalatok szerint a Glaser tömítések jobban bírják a terhelést: "Én Glasert használok, 79-es furathoz valót 82-es furathoz, a motort vagy 7-8-szor felforralva (nem mintha büszke lennék rá) is bírta a tömítés..."
A teljesítménynövelés kapcsán felmerült, hogy ha nem igazítasz hozzá mindent, akkor előbb-utóbb valami megadja magát. A Lada vezérműtengelyekkel kapcsolatban is megosztottak információkat. A gyári vezérműtengelyek 27-30 Rockwell keménységűek (forrás: Gaál motorsport), ami azt jelenti, hogy reszelhetők. A gyári bütyökprofil ezzel a combóval 100000km-t elfut normál karbantartás mellett. Ha beletúrunk és megváltoztatjuk a felfutó él profilját, lényegesen nagyobb terhelést kap. Gyakorlatilag három dolgot tehetünk: kéregedzük a felületet, kap egy polírt a himba, és figyelünk az olaj minőségére és csere intervallumára.
A sűrítési arány és a sűrítési végnyomás összefüggésével kapcsolatban is volt diskurzus. "Minél nagyobb a kompresszióviszony, annál nagyobb a sűrítési végnyomás." Egy széria tengely úgy van kitalálva, hogy a lehető legnagyobb végnyomást biztosítsa, a lehető legkisebb KV-val, így biztosítja a nyomatékot, és a kis fogyasztást, és a jó emissziót, és hosszú élettartamot, viszonylag alacsony teljesítmény mellett. Egy sporttengely nagyobb teljesítményt biztosít minden tekintetben, de más tartományban, és jelentős veszteségekkel, amiket természetesen pótolni illik.
Fontos megjegyezni, hogy a VW csoport 1.8T motorjai két különböző vastagságú hengerfej csavarral készültek!
A modern motortechnika kihívásai és a csavarok fejlődése
„Nagyot változott a motortechnika” - közhely a csavarkötésekre is igaz. Egymásnak szinte a végletekig ellentmondó követelmények, műszaki „együttállások” jelentek meg. Kezdjük az égéstéri gáz csúcsnyomással. A Zsiguli-korszakban még átlagosan 80 bar volt az égési csúcsnyomás. Ma a legkisebb dízelmotorokban is 150-170 bar a hétköznapi érték, és a szakirodalom szerint az eljövendő motorok a 220 bart ostromolják. Jaj annak a motornak, ahol a tuning csúcsnyomásnöveléssel jár együtt, és más intézkedés nem történik.
Mindehhez könnyűfém hengerfej vagy teljesen könnyűfém motor társul, mely két járulékos nehézséget is magával hoz. Az egyik, ezen anyagok nagy hőtágulása, mely üzemmeleg esetben rendkívül nagy csavarerő-növekményt eredményez (a hengerfej jobban tágul, mint a hengerfejcsavar). A másik probléma az, hogy a könnyűfém blokkban a menet teherbíró képessége nagyon is véges, tehát ez is behatárolja az erőt.
A konstruktőrök ma még megoldják a problémákat, de rendkívül „penge módon”, határhelyzetre kiszámítottan. Ez azt jelenti, hogy a tervezett, és kísérletekkel meghatározott csavarerőt nagy pontossággal kell tudni beállítani a meghúzásnál, és a hőterhelés növekedésével (könnyűfém motor) sem nőhet jelentősen a csavarerő. A megoldás a csavarban van!
A nagynyúlású csavarok és a szögvezérelt meghúzás
A nagy nyúlóképességű csavar szakítódiagramja két, jellegzetesen különböző szakaszra osztható: a rugalmas tartományra és a maradó képlékeny alakváltozás tartományára. A rugalmas tartományban az erővel arányos a csavar nyúlása, a csavar itt lineáris karakterisztikájú rugóként viselkedik. Ha az erő megszűnik, a csavar visszanyeri eredeti hosszát. Klasszikusan ebben a tartományban terheljük a csavarokat.
A maradó képlékeny alakváltozás tartományában nagyon lapos a karakterisztika, a csavar további erőt már alig képes felvenni, az erőnövekmény a csavar nyúlását eredményezi. Erre a szakaszra erőhatárolás jellemző. Ha ezt az erőt megszüntetjük, a csavar terheletlen hossza nagyobb lesz mint kiindulásnál, tehát a csavar megnyúlik.
Miért előnyös, hogy a maradó képlékeny alakváltozás tartományába húzzuk a csavart? Mert a tervezett erőt biztonsággal beállíthatjuk, nem lesz nagy a csavarerő szórása, nem lesz meghúzási nyomatékfüggő. A feltétel csupán annyi, hogy a csavart húzzuk be a maradó képlékeny alakváltozás (lapos erőkarakterisztikájú) tartományába. Ezt biztonsággal az előírt csavarelfordítással, tehát a „szögrehúzással” érjük el.
A felfektetés nyomatékkal, ún. illesztő nyomatékkal történik (60-70 Nm), ezt követi, általában több fokozatban, kis szünettel (a kristályszerkezetnek idő kell az alakváltozáshoz), a szögértékre húzás. A csavarral szembeni követelményeket az elfordítás függvényében látjuk.
Utánhúzás-mentesség és új csavartípusok
A szervizigény csökkentése és a hengerfejtömítés szempontjából általában „kihegyezett” szériamotorok megkövetelik a hengerfej utánhúzás-mentességét (a szerviz csak rontana rajta - mondják). Mivel a mai egy- vagy többrétegű fém hengerfejtömítések üzem közben már nem ülnek össze - mivel a csavarerő egyértelműen annyi, amennyit előírtak -, nincs szükség az utánhúzásra. Ez ma már általános követelmény és gyakorlat.
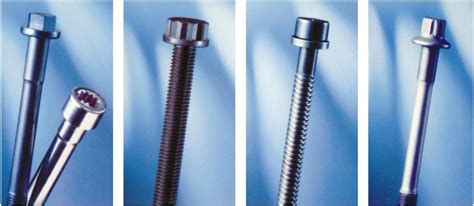
A gyártónak a csavar mechanikai tulajdonságait, nyúlóképességét, egyenletes feszültségeloszlását kell tudni beállítani. A nagy nyúlóképességű, ún. magra gyengített csavarokat régen ismerjük és alkalmazzuk. A csavargyártók a mechanikai tulajdonságok beállítása és a gyártási költségek minimalizálása okán számtalan új csavarfajtát fejlesztettek ki. A végigmenetes csavar is a nyúlóképesség beállítását célozza, újabban pedig a csavarmenet után a szárra, hidegalakítással, egy- vagy kétbekezdésű „zsinór-menetet” tesznek. Hadd emlékeztessünk ismét, ma minden motorhoz saját csavartípust írnak elő!
Alumínium csavarok a modern motorokban
Az alumíniumcsavarok autóipari alkalmazása sokáig kutatói berkekben, a kutatóműhelyek falai között maradt. Mára megszületett a szériaérett megoldás. A kontaktkorrózió elkerülése végett elsősorban a magnézium szerkezeti egységek kötéséhez kell alkalmazni. Ha magnéziumot alkalmaznak, akkor ott bizonyára a szerkezet kis tömege az elsődleges, így ehhez nem lenne „illő” a bevonatos acélcsavar. A felhasználás ennél szélesebb körű, hiszen a könnyűépítés mindenütt megkívánja a kötőelemek tömegének a csökkentését is. A KAMAX cég adatai alapján az alumíniumcsavar (Al 6056) nagyobb, mint 400 N/mm2 húzófeszültségű, melegszilárdsága 150 °C-on még névleges, de 180 °C-ig sem kritikus.
ARP csavarok - Tuning és versenysport
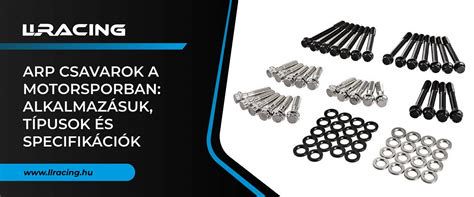
Az ARP csavarok a tuning- és versenypiacon etalonként emlegetett rögzítőelemek: precíz gyártás, következetes hőkezelés és jól dokumentált meghúzási eljárások állnak mögöttük. Ha nagyobb töltőnyomás, emelt kipufogógáz-hőmérséklet, magas fordulat vagy rendszeres pályahasználat szerepel a terveid között, az ARP a motor megbízhatóságát adó „láthatatlan biztosíték”.
Mikor melyik ARP csavart használjuk?
A „mikor elég az egyik és mikor kell a másik” kérdésre nincsen egyetlen jó válasz, de az alábbi irányelvek jól használhatók utcai-tuning és klubszintű versenykörnyezetben is. A mérvadó tényezők: várható hengerközépnyomás, csúcshőmérséklet, fordulatszám, a mozgó tömegek (dugattyú, hajtókar) és a felhasználás hossza (sprint vs. endurance).
A tömítés biztonságát adják magas hengerközépnyomásnál; pályázóknak gyakran a tőcsavar a jobb, mert egyenletesebb a leszorítás és javul az ismételhetőség. Magyar példákkal élve: 1.8T, 2.0 TFSI, 1.9 TDI - ezeknél a tuninglépcső növekedésével egyre inkább indokolt az ARP szett.
A legdurvább ciklikus igénybevétel itt jelentkezik (fordulatszám × mozgó tömeg). 8740/ARP2000 sokszor elegendő, L19/625+ akkor kell, ha a fordulat és a dugattyúcsoport tömege extrém kombinációban jelenik meg, vagy endurance alatt tartósan a határon üzemel a motor. A nyomatékcsúcsok és az ütőterhelés miatt itt is kritikus a minőség és a megfelelő előfeszítés.
ARP csavarok anyagai és jellemzőik
Az ARP csavarok különböző anyagokból készülnek, melyek eltérő tulajdonságokkal rendelkeznek. Az ARP minden termékét Ultra-Torque anyaggal kell bekenni, mielőtt nyomatékkulccsal, vagy a csavar nyúlás mérése mellett meghúzod őket. Az ARP csavarok anyagait és tulajdonságait az alábbi táblázat foglalja össze:
| Anyag | Szakítószilárdság (ksi) | Jellemző Alkalmazás | Fő Tulajdonságok |
|---|---|---|---|
| 8740 Króm-molibdén acél | ~200 | Hajtókarcsavar, főcsapágyház/nyugvócsésze tőcsavar, lendkerékcsavar, ahol a hőterhelés nem extrém, de a ciklikus igénybevétel magas. | Nagy szilárdság, jó fáradásállóság, kedvező ár/érték. |
| ARP2000 | ~220 | Hengerfej tőcsavarhoz és hajtókarhoz, ahol a boost már nem széria, a hengerfej-tömítés terhelése érzékelhető, és a nyomatékcsúcsok jelentősek. Pályanap + mindennapi használat kombinációjára. | Emelt szakítószilárdság, stabil fáradásállóság. |
| L19 | ~260 | Drag, magas fordulat, extrém gyorsítás-gyors lefutású ciklusok. | Rendkívül magas szilárdság, korrózióra és helytelen kezelésre érzékenyebb. |
| 625+ | 260-280 | Endurance, magas kipufogógáz-hőmérsékletű turbókörnyezet, nagy tartóssági igény. | Nikkelalapú szuperötvözet, kiemelkedő szakítószilárdság, kiváló korrózió- és hőállóság. |
| Rozsdamentes acél | - | Szelepfedél, vízpumpa, burkolatok, turbó-közeli csavarok, kipufogó-oldali kiegészítők. | Bonthatóság, korrózióállóság, esztétika, jól tartja szilárdságát magas hőmérsékleten is. |
Fontos tudnivalók az ARP csavarok beszereléséhez
- Nyomaték vs. nyúlás (bolt stretch): Ahol lehet, a nyúlás mérése pontosabb képet ad az előfeszítésről, mint önmagában a nyomaték.
- Egységes kenés: A súrlódási tényező közvetlenül hat az előfeszítésre.
- Menetek előkészítése: Tisztítás, menetfutás ellenőrzése, menetjavítóval átfuttatás.
- Kalibrált szerszám: Megbízható nyomatékkulcs, rendszeres ellenőrzés.
A hazai szervizes rutin, az útminőség és a mérsékelt-szélsőséges hőingás (téli sózás, nyári hőség) együtt befolyásolja, mennyire marad bontható és feszes egy kötés.