A motor szerelésekor számos csavart kell meghúzni, azonban a hengerfej csavarjai egészen más kategóriába tartoznak. Ha ezeket a csavarokat nem a gyári előírás szerint húzzuk meg, az azonnal komoly problémákat okozhat. A hengerfej meghúzási nyomatékának pontos betartása nem csupán formaiság, hanem létfontosságú művelet a motor megfelelő működéséhez és hosszú élettartamához.
A nem megfelelő meghúzás következményei
A motorhiba egyik legköltségesebb oka gyakran nem a technológia, hanem a figyelmetlenség vagy a szakszerűtlen eljárás. Ha a csavarok túl lazák, a tömítés nem tud megfelelően zárni, és szivárogni kezd az olaj vagy a hűtőfolyadék. Ez kezdetben csak enyhe melegedésként vagy apró olajfoltként jelentkezik, de később komoly hengerfej-tömítés hibát okozhat.
A másik véglet, a túlhúzás, legalább ekkora baj. Ha a csavarok túl szorosak, az anyag feszültsége megnő, és megrepesztheti magát a fejet, vagy tönkreteheti a csavarmenetet. Nem ritka az sem, hogy egy túlhúzott csavar kitépi a menetet a blokkban, ami akár az egész motor szétszedését és újrafúratását is szükségessé teheti.
A szakember munkája és a helyes meghúzási technika
A hengerfej meghúzása nem csupán egy mozdulat, hanem egy precíziós művelet, amit szigorú sorrendben és pontos értékekkel kell elvégezni. A szakember első dolga, hogy ellenőrizze a gyártó által megadott nyomatékértékeket és meghúzási sorrendet.
A folyamat során nyomatékkulcsot használnak, ami garantálja, hogy minden egyes csavar pontosan a meghatározott erővel legyen meghúzva. A csavarokat több lépésben, fokozatosan húzzák meg - először enyhébb értékre, majd végső nyomatékra. Gyakran alkalmaznak szögmérőt is, amellyel nemcsak az erőt, hanem a csavar elfordulásának mértékét is ellenőrzik. Ez különösen modern motoroknál fontos, ahol a csavarok rugalmasan nyúló (yield) kialakításúak. Ez a fajta precizitás az, ami megkülönbözteti a hozzáértő szervizt a barkácsolástól.
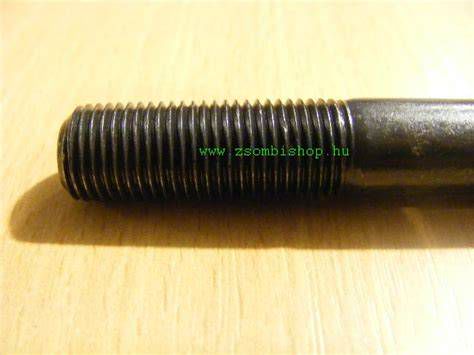
A csavarok alkalmazása a motorgyártásban igen elterjedt; egy mai alapmotor 250-320 csavarral szerelt, és ezek között 80-160 típus található. A széles határokat a motorkonstrukció (pl. soros-4 vagy V6) és a típus (pl. dízel vagy Otto) indokolja.
A különböző motortípusokhoz tartozó csavarkötések száma és típusa jelentősen eltérhet, ahogy az alábbi táblázat is szemlélteti:
| Motor Konstrukció/Típus | Csavarok száma (kb.) | Csavartípusok száma (kb.) | Megjegyzés |
|---|---|---|---|
| Általános alapmotor | 250-320 | 80-160 | Függ a konstrukciótól (soros-4, V6) és típustól (dízel, Otto) |
| Japán motor | ~15% több csavarkötés | Lényegesen kevesebb | Kedveltebb a szerelők körében a kevesebb csavartípus miatt |
| Német motor | Több típus | Kedvezőbb a kéziszerszám-kereskedelemnek |
A hengerfejcsavarok meghúzása
A hengerfejcsavarok fejlődése és a modern kihívások
A meghúzási technológia változásai
A motortechnikában a kritikus csavarkötések sorában, messze az első helyen a hengerfejcsavarok állnak, de a hajtórúd- és a fekvőcsapágyfedél-csavarok sem átlagos esetek. Az idők során rengeteget tanultunk a helyes eljárásról. Már régen megtanultuk, hogy:
- beszerelés elõtt megolajozandó a menet és az alátét, a csavarfej környezete,
- a hengerfejtömítést nem szabad semmiféle kenőanyaggal kezelni,
- szigorúan be kell tartani a meghúzási sorrendet,
- nyomatékra kell húzni, és
- célszerű ezt több fokozatban megtenni.
Azután azt is meg kellett tanulnunk, hogy:
- adott motortípus az õ saját hengerfejcsavarját igényli,
- a nyomatékkulcsnál nem az a lényeg, hogy van, hanem, hogy kalibrált-e,
- ismerni kell, és be kell tartani a meghúzási technológiát.
Végezetül ma már azt is tudjuk, hogy:
- kombinált meghúzási technikát kell alkalmazni: nyomatékra, majd „szögre” húzunk, mindezt több lépcsőben, és lassan (kb. 2 fok/másodperc),
- a csavarok hosszát kell megmérnünk, hogy megállapítsuk, visszaszerelhető-e, vagy a gyár egyáltalában nem engedi a másodszori felhasználást. Egy 10.9-es M10-es csavar átmérője, ha a nyúlás következtében valahol 0,3 mm-rel kisebb lesz, terhelhetősége 10-15%-kal csökken (ElringKlinger adat).
A „bármilyen csavar jó, csak a menete, hossza és esetleg a szilárdsági osztálya stimmeljen, mert én nyomatékkulccsal húzom” - hozzáállás ma már motorgyilkos lehet. Addig, ameddig a csavart anyagának rugalmassági tartományában használtuk, addig hellyel-közzel igaz is volt a fenti „hozzáállás”. Ennél a technikánál nehézséget az előírt csavarerő tényleges beállítása jelentett.
A nyomatékra történő meghúzás csak akkor eredményezi maradéktalanul a megkívánt csavarerőt (összehúzó erőt), ha nincsenek rendellenesen nagy parazita nyomatékok az alátétnél és a menetnél. Tehát, ha a csavarfejre kifejtett meghúzási nyomaték egy, a normálisnál nagyobb hányadát nem kell a jelölt helyeken kialakuló ellennyomaték leküzdésére fordítani. Ezen a parazita nyomaték csökkentését a gyártók anyagpárosítással, felületkezeléssel és kenési előírással (olajozd meg!) érik el.
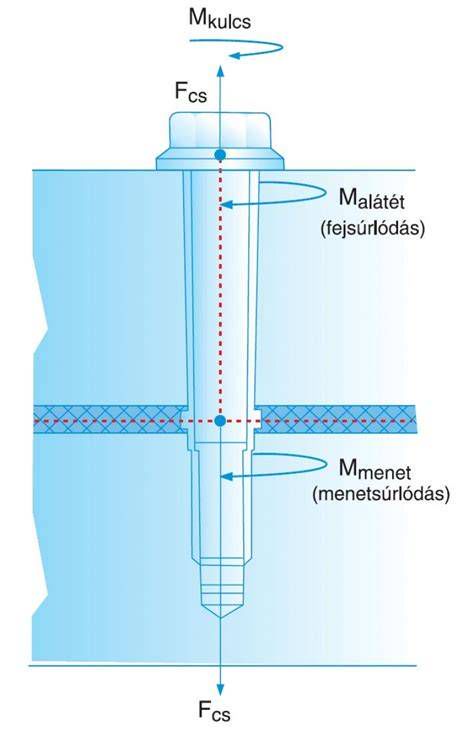
Ha be is tartjuk az előírásokat, és a nyomatékkulcsunknak hihetünk, akkor is lehet még egy kritikus pont, és ez a csavar mechanikai tulajdonságainak anyagából, gyártásából eredő szórása. Kimutatható, hogy mindezekből a csavarerőnek igen jelentős, mintegy ±27% a szórása.
Nem is volt baj ezzel hajdanán. Az akkori motorokban fellépő gázerőknek, valamint az alkalmazott (lágy)tömítéstechnika követelményeinek biztonsággal megfelelt. Némi kellemetlenséget csak az jelentett az ügyfélnek (a szerviznek munkát és pénzt), hogy a hengerfejcsavarokat időközönként utána kellett húzni.
A modern motorok kihívásai és a nyúlócsavarok
„Nagyot változott a motortechnika” - ez a közhely a csavarkötésekre is igaz. Egymásnak szinte a végletekig ellentmondó követelmények, műszaki „együttállások” jelentek meg. Kezdjük az égéstéri gáz csúcsnyomással. A Zsiguli-korszakban még átlagosan 80 bar volt az égési csúcsnyomás. Nagy haszongépjármű-dízelmotoroknál pedig, az akkor határesetnek számító 130 bar. Ma a legkisebb dízelmotorokban is 150-170 bar a hétköznapi érték, és a szakirodalom szerint az eljövendő motorok a 220 bart ostromolják.
Mindehhez könnyűfém hengerfej vagy teljesen könnyűfém motor társul, mely két járulékos nehézséget is magával hoz. Az egyik, ezen anyagok nagy hőtágulása, mely üzemmeleg esetben rendkívül nagy csavarerő-növekményt eredményez (a hengerfej jobban tágul, mint a hengerfejcsavar). A másik probléma az, hogy a könnyűfém blokkban a menet teherbíró képessége nagyon is véges, tehát ez is behatárolja az erőt. A mai könnyűfém motorok - alig vannak falvastagságok - hengerhüvely-deformációra nagyon érzékenyek, tehát nem lehet a tervezett értéknél nagyobb erővel meghúzni a csavarokat, mert ezzel például olajfogyasztást viszünk be a motorba.
A konstruktőrök ma még megoldják a problémákat, de rendkívül „penge módon”, határhelyzetre kiszámítva. Ez azt jelenti, hogy a tervezett, és kísérletekkel meghatározott csavarerőt nagy pontossággal kell tudni beállítani a meghúzásnál, és a hőterhelés növekedésével (könnyűfém motor) sem nőhet jelentősen a csavarerő.
A megoldás: A nagy nyúlóképességű csavarok
A megoldás a csavarban van! A nagy nyúlóképességű csavar szakítódiagramja két, jellegzetesen különböző szakaszra osztható: a rugalmas tartományra és a maradó képlékeny alakváltozás tartományára.
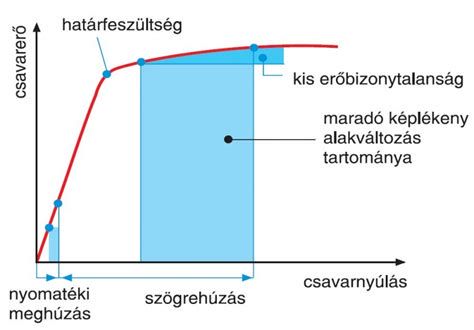
A rugalmas tartományban az erővel arányos a csavar nyúlása, a csavar itt lineáris karakterisztikájú rugóként viselkedik. Ha az erő megszűnik, a csavar visszanyeri eredeti hosszát. Klasszikusan ebben a tartományban terheljük a csavarokat. A maradó képlékeny alakváltozás tartományában nagyon lapos a karakterisztika, a csavar további erőt már alig képes felvenni, az erőnövekmény a csavar nyúlását eredményezi. Erre a szakaszra erőhatárolás jellemző. Ha ezt az erőt megszüntetjük, a csavar terheletlen hossza nagyobb lesz mint kiindulásnál, tehát a csavar megnyúlik.
Miért előnyös, hogy a maradó képlékeny alakváltozás tartományába húzzuk a csavart? Mert a tervezett erőt biztonsággal beállíthatjuk, nem lesz nagy a csavarerő szórása, és nem lesz meghúzási nyomatékfüggő. A feltétel csupán annyi, hogy a csavart húzzuk be a maradó képlékeny alakváltozás (lapos erőkarakterisztikájú) tartományába. Ezt biztonsággal az előírt csavarelfordítással, tehát a „szögre húzással” érjük el.
A felfektetés nyomatékkal, ún. illesztő nyomatékkal történik (60-70 Nm), ezt követi, általában több fokozatban, kis szünettel (a kristályszerkezetnek idő kell az alakváltozáshoz), a szögértékre húzás.
Követelmények és új csavartípusok
A hengerfejcsavarokkal szembeni elvárások
A csavarokkal szembeni követelményeket részletesen meghatározzák a gyártók. Az elfordítás függvényében figyelembe veszik, hogy a folyáshatárnak (F1) 60 Nm + 180° meghúzás után meghatározott erőtartományban kell lennie. Továbbá 70 Nm meghúzás után, 90° elfordítást a csavarerő csökkenése nélkül kell elviselnie. Fontos, hogy Fmax és F1 között legalább 4000 N-nak kell lennie, és a karakterisztika-szakasz ugrás- és hullámzásmentes kell, hogy legyen.
A konkrét értékeket a gyártó (motorgyártó a tömítésgyártóval együtt) határozza meg. Ma már a motorgyártó általában ezt az alkatrészcsoportot kompletten átadja a fejlesztés során a beszállítónak (például az ElringKlingernek), hogy oldja meg a tömítési problémát hengerfejcsavarral együtt.
Utánhúzás-mentesség
A szervizigény csökkentése és a hengerfejtömítés szempontjából általában „kihegyezett” szériamotorok megkövetelik a hengerfej utánhúzás-mentességét. Mivel a mai egy- vagy többrétegű fém hengerfejtömítések üzem közben már nem ülnek össze - mivel a csavarerő egyértelműen annyi, amennyit előírtak -, nincs szükség az utánhúzásra. Ez ma már általános követelmény és gyakorlat, a szerviz csak rontana rajta.
Új csavartípusok fejlesztése
A gyártónak a csavar mechanikai tulajdonságait, nyúlóképességét, egyenletes feszültségeloszlását kell tudni beállítani. A nagy nyúlóképességű, ún. magra gyengített csavarokat régen ismerjük és alkalmazzuk. A csavargyártók a mechanikai tulajdonságok beállítása és a gyártási költségek minimalizálása okán számtalan új csavarfajtát fejlesztettek ki. A végigmenetes csavar is a nyúlóképesség beállítását célozza, újabban pedig a csavarmenet után a szárra, hidegalakítással, egy- vagy kétbekezdésű „zsinór-menetet” tesznek. Fontos megjegyezni, hogy ma minden motorhoz saját csavartípust írnak elő!
Alumíniumcsavarok az autóiparban
Az alumíniumcsavarok autóipari alkalmazása sokáig kutatói berkekben, a kutatóműhelyek falai között maradt. Mára megszületett a szériaérett megoldás. A kontaktkorrózió elkerülése végett elsősorban a magnézium szerkezeti egységek kötéséhez kell alkalmazni. Ha magnéziumot alkalmaznak, akkor ott bizonyára a szerkezet kis tömege az elsődleges, így ehhez nem lenne „illő” a bevonatos acélcsavar.
A felhasználás ennél szélesebb körű, hiszen a könnyűépítés mindenütt megkívánja a kötőelemek tömegének a csökkentését is. A KAMAX cég adatai alapján az alumíniumcsavar (Al 6056) nagyobb, mint 400 N/mm² húzófeszültségű, melegszilárdsága 150 °C-on még névleges, de 180 °C-ig sem kritikus.