A csavarok megfelelő meghúzási nyomatéka alapvető fontosságú a biztonságos és hatékony rögzítéshez. A csavar meghúzási nyomaték az az erő, amelyet egy csavarra vagy anyára kell alkalmazni annak érdekében, hogy az megfelelően rögzüljön. A csavar meghúzási nyomaték alapvető fontosságú a gépek, szerkezetek és más összetett rendszerek biztonságos és hatékony működésében, így a bojlerek esetében is.
A kötések nagyon fontos szerepet játszanak a rögzítésben. Ha túl nagy erőt alkalmazol, a csavar megsérülhet, vagy az anyag, amibe behajtod, deformálódhat, míg az alulhúzás laza kötést eredményezhet. Ezért kiemelten fontos a megfelelő nyomaték alkalmazása.
Miért fontos a megfelelő nyomaték?
A csavarok megfelelő meghúzási nyomatéka alapvető fontosságú a biztonságos és tartós kötés érdekében. Biztonság: A túl szoros vagy túl laza csavarok komoly biztonsági kockázatot jelentenek. A csavarok túlhúzása az egyik leggyakoribb hiba. Ez deformálhatja a csavart és a menetes lyukat is, ami végső soron gyengíti a kötést, és akár szivárgáshoz vagy meghibásodáshoz is vezethet, különösen a bojlerek esetében, ahol nyomás alatt lévő rendszerekről van szó.
Az alulhúzás szintén problémás lehet, mert a laza csavarok könnyen kilazulhatnak a rezgések és terhelések hatására. Bojlernél például csak a maximális víznyomáshoz tartozó erőt kell felülmúlni, de ezt az erőt stabilan biztosítani kell a tömítettség érdekében.
A nyomaték meghatározó tényezői
A csavar meghúzási nyomatékának kiszámítása érdekében figyelembe kell venni több tényezőt. Az első lépés a megfelelő meghúzási nyomaték kiválasztásában az, hogy figyelembe veszed a csavar anyagát és típusát. Különböző anyagok és csavartípusok eltérő meghúzási nyomatékot igényelnek. A kötés jellegét a kötőelem (csavar, anya, alátét, tömítés stb. típusa), valamint a rögzítendő anyag határozza meg.
Csavarméret
A csavarméret jelenti az elsődleges kiindulópontot. A méret, azaz a menet átmérője milliméterben (mm) kifejezve, alapvetően meghatározza a szükséges nyomaték értékét. Egy M10-es menetű csavar esetében, amelynek átmérője 10 mm, az ajánlott maximális nyomaték lényegesen magasabb, mint például egy kisebb, M4-es menetű csavaré.
Csavarminőség
A csavarok minősége a felhasznált acél anyagi tulajdonságait jelenti, ami befolyásolja a csavar szakítószilárdságát és terhelhetőségét. A minőség ismerete lehetővé teszi, hogy meghatározzuk a megfelelő meghúzási nyomatékot. Például, egy 8.8-as minőségű csavar magasabb nyomatékot bír el, mint egy alacsonyabb szilárdságú csavar.
Csavar súrlódása
A súrlódás a csavarkötés egy másik kritikus komponense, melynek két fő területe van: a menetek közötti súrlódás és a csavarfej alatti súrlódás. A súrlódási együttható egy olyan tényező, amely a csavar és az anya közötti súrlódás mértékét jelzi. Ez az érték függ a csavar és az anya anyagától, valamint a felületkezeléstől (például kenés). Fontos különbség van a szárazon és a kent felületek esetén alkalmazott nyomatékértékek között.
A csavarméret, csavar minőség és súrlódás figyelembevétele a csavar meghúzási nyomatékának kiszámításakor létfontosságú a szerkezeti stabilitás és a szerelési munkák biztonságának garantálásához.
A megfelelő nyomaték elérése: nyomatékkulcs
A legpontosabb eredményt nyomatékkulcs használatával érheted el. Ez az eszköz lehetővé teszi, hogy pontosan beállítsd a kívánt nyomaték értéket és biztosítja, hogy ne lépd túl a szükséges erőt. A megfelelő nyomaték kiválasztása figyelmet és precíziót igényel, de a megfelelő eszközökkel és információkkal könnyedén elérheted a kívánt eredményt. Kézi szerszámoknál, különösen, ha a "ráérzésre" történő meghúzás nem segít, a nyomatékkulcs elengedhetetlen a pontos beállításhoz.
Nyomatékkulcs használata ◆ Az alapok
Kötéstípusok: kemény és puha kötések
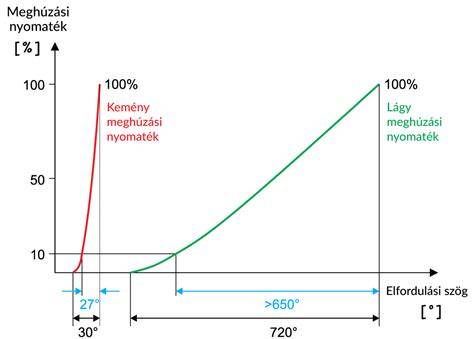
A meghúzási nyomaték fogalmát elsősorban csavarkötések szerelésekor használják. A kemény és puha meghúzási nyomatékok összehasonlításakor sok számmal és változóval találkozunk. Egyszerűen fogalmazva: amikor a csavar meghúzási nyomatéka emelkedni kezd, az a kezdet. Amikor a kötést készre húzzuk, az a végpont.
Kemény kötések
A kemény kötések olyanok, amelyek nem tartalmaznak alátéteket vagy tömítéseket, és nem kötnek össze puha (összenyomható) anyagokat - mindig kemény anyagok összekötéséről van szó. A kemény meghúzási nyomaték úgy határozható meg, hogy az anya vagy a csavar alacsony ellenállást fejt ki a forgással szemben, amíg az anya vagy csavar el nem éri azt a pozíciót, ahol elkezd emelkedni a nyomaték, ugyanakkor ettől a ponttól a csavarkötés meghúzásának befejezéséig az elfordulási szög kisebb, mint 30°. Az egyszerűség kedvéért gondolhatunk egy kemény kötésre úgy, mint egy metrikus menetes csavar becsavarására acélba, ahol elhanyagoljuk a súrlódást.
Puha kötések
A puha kötések olyanok, amelyek tömítéseket, rugalmas alátéteket stb. tartalmaznak, vagy puha (összenyomható) anyagokat kötnek össze. A rögzítendő anyag hajlamos "megtalálni a helyét" és (vagy) megváltoztatni az alakját is. A puha meghúzási nyomatékot úgy lehet meghatározni, hogy az anya vagy csavar alacsony ellenállást fejt ki a forgással szemben, amíg az anya vagy a csavar el nem éri azt a pozíciót, ahol elkezd emelkedni a nyomaték, ugyanakkor ettől a ponttól a csavarkötés meghúzásának befejezéséig a forgási szög nagyobb, mint 360°. A lényeg azonban az, hogy a nyomaték kezdeti emelkedésének pillanatától a csavarkötés ellenállása lassan növekszik, és a meghúzási nyomaték 10%-ról több száz fokos elfordulási szög megtétele után nő 100%-ra. Ez azért van, mert egy puha kötésnél nagyobb nyomóerőt kell kifejteni, mint egy kemény kötésnél.
Ajánlott nyomatékértékek és táblázatok
Az iparban gyakran használnak standard nyomaték táblázatokat, amelyek segítenek meghatározni a megfelelő nyomaték értékeket különböző csavarméretek és anyagok esetében. Ezek a táblázatok részletesen bemutatják az acél és a rozsdamentes acél csavarok különböző méreteihez ajánlott meghúzási nyomatékokat. Az ajánlott nyomatékértékek alkalmazása biztosítja, hogy a csavarozások megfelelő szorítóerővel rendelkezzenek anélkül, hogy túlfeszítenénk vagy károsítanánk az elemeket.
Például egy M10-es olajozott acél csavart, ahol az előfeszítő erő 5000 N, a megfelelő táblázat alapján lehet meghúzni. Fontos megjegyezni, hogy az utóbbi években a meghúzási nyomatékértékeket gyakran növelték a szükségesnél nagyobbra, ezért mindig ellenőrizze az aktuális gyártói vagy szabványos ajánlásokat.
A bojler esetében, a hat darab csavar meghúzásához 20-25 Nm az ajánlott tartomány, különösen, ha 8.8-as minőségű csavarokról van szó, és a menetek nincsenek teljesen szárazon, hanem kent állapotban vannak. Rozsdás csavarok esetén különösen fontos a megfelelő előkészítés, például a tisztítás és kenés, hogy elkerüljük az idő előtti megszorulást és a helytelen nyomatékértékek elérését.
Az alábbi táblázat általános útmutatót nyújt a különböző csavarokhoz ajánlott meghúzási nyomatékokról. Mindig ellenőrizze a gyártó specifikációit az adott alkalmazáshoz.
| Csavarméret | Anyagminőség | Állapot | Ajánlott meghúzási nyomaték (Nm) |
|---|---|---|---|
| M6 | Acél (8.8) | Kent | 8-10 |
| M8 | Acél (8.8) | Kent | 18-22 |
| M10 | Acél (8.8) | Kent | 35-40 |
| M12 | Acél (8.8) | Kent | 60-70 |
| Bojler csavar | 8.8 (példa) | Kent | 20-25 |
| M6 | Rozsdamentes acél (A2/A4) | Kent | 6-8 |
| M8 | Rozsdamentes acél (A2/A4) | Kent | 15-18 |
| M10 | Rozsdamentes acél (A2/A4) | Kent | 28-35 |