Az autóiparban az ügyfélspecifikus, rajzok és specifikációk szerinti C-termékek - röviden rajz alapján készült termékek - egyre fontosabbá válnak. Jelenleg a szállítási volumen több mint 40%-át ezek teszik ki. Az autóalkatrész gyártó cégek szerepe ma már messze túlmutat azon, hogy „legyártják a darabot” egy rajz alapján. Az autóiparban a beszállítói lánc stabilitása, a minőség állandósága, a gyártási pontosság és a határidők betartása kritikus tényezők. Egy jó partner nemcsak alkatrészt szállít, hanem segít optimalizálni a folyamatokat, csökkenteni a selejtet, javítani a termelékenységet, és hozzájárul a projekt teljes életciklusának sikeréhez.
1. Az Autóalkatrész Rajzok Jelentősége és Kialakítása
1.1. Rajz Alapján Készült Termékek és Gyártási Folyamatok
A rajz alapján készült alkatrészek gyártása rendkívül sokrétű, az anyagtól és a darabszámtól függően különböző technológiákat alkalmazva. Megmunkált termékeket gyártanak minden forgácsolható automata-, nemesíthető, edzett vagy rozsdamentes acélból, valamint színesfémből és műanyagból is. Az anyagok választéka széles.
Darabszámtól és követelménytől függ, hogy milyen módon történik a termékek gyártása. Anyagtól, geometriától, mennyiségtől vagy összeszerelési folyamattól függően közösen megtalálják a megfelelő gyártási folyamatot, és az egyedi igények alapján meghatározzák a megfelelő felületet. A gyártás lehet hidegen sajtolt vagy melegen sajtolt, esetleg a kiegészítő forgácsolás utáni megmunkálással együtt készült termék is.
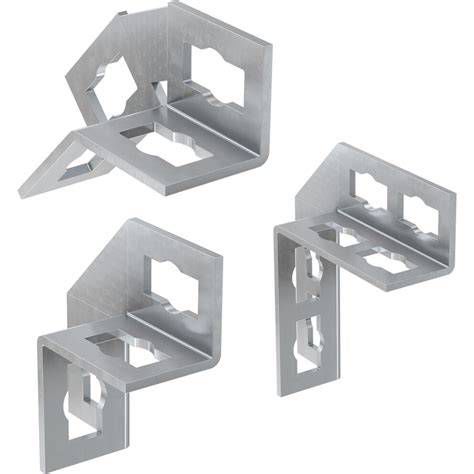
A húzott alkatrészek olyan ipari fémalkatrészek, amelyeket a megrendelő igényei szerint gyártanak - prototípusként, kis mennyiségben vagy nagy sorozatban. A CAD-adatok, rajzok és minták alapján gyártott rajzalkatrészek skálája az esztergált alkatrészektől, extrudált alkatrészektől, stancolt-hajlított alkatrészektől, lézeres alkatrészektől, öntött rugóktól a maratott alkatrészekig terjed.
Esztergálás és Marás
- Az esztergált alkatrészeket CNC esztergálási technológia (Computerized Numerical Control) segítségével gyártják. Ezzel a megmunkálási módszerrel egy fémből vagy műanyagból készült anyagot meghatározott alakúra megmunkálnak. A megmunkálandó munkadarab nagy fordulatszámmal forog, miközben egy esztergaszerszám, amely szilárdan a szerszámcsúszón van rögzítve, az anyag mentén mozog.
- A mart alkatrészeket CNC marási technológiával gyártják. A gép forgács eltávolításával dolgoz fel olyan anyagokat, mint fém, fa vagy műanyag. Az esztergálással szemben ebben a folyamatban a munkadarabot szorosan rögzítik, miközben a marószerszám mozog. A beépítésre kész mart alkatrészeket szállítják egyszerű formában, valamint kiegészítő megmunkálással is, melyek lehetnek például furatok és bonyolult geometriai csiszolatok minden forgácsolható acélból és színesfémből.
Extrudálás
Az ügyfélspecifikus extrudálási alkatrészek modern hideg extrudálási technológiával, bármilyen geometriai kivitelben és mennyiségben gyárthatók. Az üreges testektől, tömör munkadaraboktól vagy multifunkcionális kombinációs elemektől függetlenül különböző formák és berendezések gyárthatók kerek huzalból többlépcsős prések segítségével. A felhasználók mind a geometriát, mind az alkatrész térfogatát úgy állíthatják be, hogy az anyagveszteség nélküli gyártás lehetséges legyen.
Bélyegzés
A vállalatok képesek bélyegzett alkatrészeket lyukasztóeszközök segítségével előállítani, és különféle formázási technikákkal bármilyen kívánt formába hozni őket. Alkalmazott anyagok lehetnek fém anyagok (elsősorban acéllemez), műanyag, karton, bőr és textil. A bélyegzés folyamata elsősorban tömegtermelésre alkalmas. Maga a folyamat tiszta lyukasztásban vagy bélyegzés és hajlítási folyamatként is elvégezhető egyetlen lépésként vagy több részből álló gyártási folyamat részeként. A lyukasztás során az anyagot préselik a szerszámba.
Lézeres Vágás és Formázás
Lézer alkatrészek olyan fém alkatrészek, amelyeket kifejezetten az ügyfelek igényei szerint gyártanak, és amelyeket különféle lapos anyagokból vágnak le számítógéppel vezérelt CNC lézergépek segítségével. Előnye, hogy az eljárás hibátlan vágási éleket eredményez, nagyon finom kontúrokkal. A megadott CAD adatok alapján a prototípusok és sorozatalkatrészek gyors gyártása is meggyőző. A lézer alkatrészeket követheti a formázási technológia - például szegélyezés, mélyhúzás, dombornyomás vagy hajlítás - bármilyen kívánt formába hozható. Ezzel a módszerrel a gyártási költségek alacsonyabbak, mint más módszereknél, például lyukasztásnál.
A Gutekunst Formfedern egyedi húzott alkatrészek, mint például formarugók, laprugók, bélyegzett alkatrészek, bélyegzett hajlított alkatrészek és lézeres alkatrészek gyártására specializálódott, a formák végtelen sokféleségében. A Gutekunst Formfedern GmbH -ban ügyfelespecifikus rajzalkatrészeket gyártanak bélyegzés és hajlítási folyamattal, tisztán bélyegzési technológiával vagy lézeres vágási folyamattal, későbbi formázási technológiával (hajlítás, dombornyomás, szegély és mélyhúzás). Ez a követelményektől, formázástól és darabszámtól függ. Az egyes rajzrészek alakításának nincsenek korlátai, különösen a formázási technológiában.
A Gutekunst szükség esetén befejező felületkezeléseket kínál, mint például vibrációs csiszolás, hordókészítés, foszfátozás, polírozás, horganyzás vagy festés. Ezenkívül a rajzrészek közvetlenül is telepíthetőek a mellékelt modulokba.
Átfogó technológiai portfólióval rendelkező, tapasztalt alkalmazásmérnökként a legjobb tanácsot adják a rajz alapján készült és speciális alkatrészek fejlesztéséhez és megvalósításához. A minőség a megfelelő beszállítók kiválasztásával kezdődik. Több mint 900, nemzetközi szabványok szerinti tanúsítvánnyal rendelkező beszállítójuk közül tudják kiválasztani azokat, akik a technológiai követelményektől és bonyolultságtól függően a legmegfelelőbbek az Ön projektjéhez. Az ellátás biztonsága kulcsfontosságú kihívás, különösen a rajzok alapján készült alkatrészek esetében. Minél speciálisabb és összetettebb a gyártási technológia, annál fontosabb a megfelelő raktárkészlet, és ideális esetben a kezdetektől fogva több beszerzési forrás beépítése. Így időben lehet reagálni, ha problémák adódnának az ellátásban.
A Gutekunst Formfedern ISO 9001:2008, 14001, 18001 és 45001 tanúsítvánnyal rendelkezik, és CAD/CAM-vezérelt lézer-, lyukasztó-, hajtogató-, hajlító- és dróterodálógépekből álló modern gépparkjával rendkívül nagy alkatrész- és ismétlési pontosságot kínál. Ajánlat készítéséhez lyukasztott, lézeres és formázott rajz alkatrészekre nagy sorozatban, kis mennyiségben vagy prototípusként, kérjük, küldjön műszaki rajzot vagy a rajz rész kívánt tulajdonságaival rendelkező CAD adatokat.
Autó anatómia: Az alapok / Hogyan működnek az autók? (3D animáció)
1.2. Műszaki Rajzok Típusai és Szerepük
Az alkatrész gyártásakor a szakmunkás számára a legfontosabb tudnivalókat az alkatrészrajz tartalmazza. Az alkatrészrajz a tervezői munka eredménye, tehát minden olyan adatot tartalmaz, ami az alkatrész előállításához szükséges.
Alkatrészrajz
Az alkatrészrajzon szerepelnek az alkatrész teljeskörű geometriai adatai, anyagminősége, felületi érdességi előírásai, és egyéb technológiai információk.
Összeállítási Rajz
Az összeállítási rajz a több elemből felépített egységek kapcsolatát és működésbeli szerepét bemutató rajzfajta. Az összeállítási rajzok készítése és olvasása nagy gyakorlatot, alap és elméleti tudást és felkészültséget igényel. Az összeállítási rajzon adjuk meg a szerelés és az ellenőrzés számára szükséges helyzeti adatokat (alkatrészek, szerelt egységek egymáshoz viszonyított elhelyezkedését). Tartalmazza továbbá a hegesztett, forrasztott kötések adatait, az illeszkedési előírásokat, valamint a szerelés után megmunkálandó felületrészek követelményeit. Az összeállítási rajzon az alkatrészeket és a szerelt egységeket tételszámozzuk. A tételszámot vékony vonalú mutatóvonalon helyezzük el az alkatrész legjellemzőbb vetületén. A tétel számokat a könnyebb olvashatóság érdekében vízszintes sorban vagy függőleges oszlopban helyezzük el. Mivel az összeállítási rajz az egyes alkatrészek elkészítéséhez szükséges adatokat nem tartalmazza, ezért ezeket külön műhelyrajzokon rajzoljuk le. Nem kell alkatrész rajzot készíteni a szabványos termékekről, ezeket elég a darabjegyzékben megadni. Nem kell az oldható kötések alkatrészeit külön megrajzolni, ha elég egyszerűek és méreteik az összeállítási rajz darabjegyzékében megadhatók. Ha két alkatrészt valamilyen okból együtt kell megmunkálni, akkor azt a rajzon szöveges utasítással kell megadni. Egyszerűbb, kevés részből álló gyártmányoknál, főleg az egyedi gyártásban, eljárhatunk úgy is, hogy az egyes alkatrészek elkészítéséhez szükséges adatokat is az összeállítási rajzon adjuk meg.
2. Az Autó Futómű Szerkezeti Felépítése és Alkatrészei
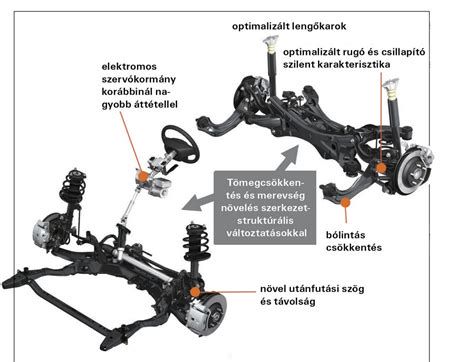
A gépjárműszerkezet egyik legkomplexebb része a futómű, amely a jármű és az útfelület közötti kapcsolatot biztosítja, és jelentősen befolyásolja a menettulajdonságokat és a biztonságot.
2.1. A Futómű Fogalma és Fő Részei
A futómű fogalmi elnevezés alatt a gépjárműtechnikai szakirodalomban különböző meghatározásokat találunk. A kontinentális európai szakirodalom leggyakrabban a futómű, mint önálló járműrendszer alatt a komplett kerékből, a kerékfelfüggesztésből és a rugózásból álló alkatrészcsoportot érti. Az angolszász és a japán szakirodalom viszont tágabban értelmezi a futóművet: a komplett kerék, a felfüggesztés, a rugózás mellé sorolja a kormányzást és a fékezést is.
A futóműhöz szorosan kapcsolódnak az erő- és mozgásátviteli rendszerek is, melyek a motor erejét viszik át a meghajtó kerekekre. Ezek közé tartozik a sebességváltó (ami változtatja a fordulatszám arányát a motor és a kerekek között), a tengelykapcsoló (kuplung - összekapcsolja, vagy szétválasztja a motort a sebességváltótól) és a kardánkapcsoló (ami átviszi a forgó mozgást a sebességváltóból). A kormányberendezés egy kormánykerékből, kormányoszlopból, kormányrudazatból és kormányműből áll.
2.2. Gumiabroncsok: Felépítés és Jelölések
2.2.1. A Gumiabroncs Funkciója és Szerkezete
A gépkocsi és az útfelület közötti kapcsolatot tapadása révén a gumiabroncs valósítja meg, miközben hozzájárul a gépkocsi rugózásához is. Kis útegyenetlenségeknél a tömlőbe bezárt légpárna rugalmasságával csökkenti a lökésszerű erőátadást a kocsiszekrény felé.
A gumiabroncsokkal szemben támasztott követelmények a következők:
- Biztonság: A keréktárcsa és az abroncs közötti kifogástalan erőzáró kapcsolat és tömör zárás.
- Kedvező menettulajdonságok: Melyet a legnehezebb pontosan megfogalmazni, itt ugyanis szubjektív szempontok is érvényesülnek.
- Nagy fékerő- és oldalvezető erő: Megvalósítási lehetőség.
- Csereszabatosság: A különböző gyártmányú, de azonosan jelölt gumiabroncsokat lehessen egy adott járművön használni.
Mindezen követelményeknek csak egy nagyon bonyolult, összetett szerkezetű és anyagú gumiabroncs felel meg. A vázszerkezet anyaga kordszövéssel készül: a 0,8-1 mm átmérőjű sodort teherhordó szálakat egymástól vékony 0,1-0,2 mm átmérőjű szálak tartják távol. A szövetváz anyaga szilárdsági tulajdonságok sorrendjében: textil, nylon, rayon, üvegszál, poliészter, acél, kevlár, aramid. A különböző szövetelemek között és az abroncs külső és belső felületén 20-25 féle különböző anyagból készült rétegek húzódnak. A speciális keveréke természetes és szintetikus gumik, töltőanyagok, öregedésgátló, lágyító anyagok, tapadást és kopást javító anyagok alkotják.
A különböző típusú gumiabroncsokat a szövetváz szerkezete alapján lehet megkülönböztetni:
- Diagonál abroncsok: A szilárdságot meghatározó váz többnyire négy rétegből áll. Az egyes rétegeknél a szálirány 37-40º-os szöget zár be az abroncs középsíkjával. Az abroncs emiatt viszonylagosan lágy, a rugózási tulajdonsága kedvezően lágy. Hátrányos, hogy sugár irányban nagy a tágulása és a melegedése. A korszerű személygépkocsikban ma már nem használnak diagonál abroncsokat.
- Radiál abroncsok: A szövetbetét szálai sugár irányban futnak és közrefogják a peremhuzalt. Általában két betétet alkalmaznak. Radiál abroncsoknál nagy oldalvezető erőknél is kisebb az oldalkúszási szög és a gördülési ellenállás, mint a diagonál abroncsoknál. A futófelület alatt párna réteget alakítanak ki. A felfekvő felületen a felületi nyomás eloszlása lényegesen egyenletesebb, mint a diagonál abroncsnál. Gördülési ellenállása kisebb. Kisebb önsúly mellett nagyobb terhelhetőség jellemzi. Esős időben nagyobb fékerő valósítható meg és kevésbé hajlamos az aquaplaning jelenségre.
- Öves diagonál abroncsok: A szövetváz betétek diagonálisak, a betétek felett övek húzódnak. A diagonál és a radiál abroncsok előnyös tulajdonságait egyesítik, nagyobb terhelésű, de kisebb menetsebességű személyautókon és kis teherautókon alkalmazzák, elsősorban az amerikai kontinensen.
A cél a lehető legnagyobb tapadás megvalósítása a gumiabroncs és az útfelület között. A keresztirányú mintaelemek a minél nagyobb vonóerő és fékező erő megvalósítását támogatják. Olyan keresztmetszetű csatornákat alakítanak ki, hogy minél nagyobb sebességnél képes legyen az abroncs és az útfelület közül a vízréteget kivezetni, ezzel csökken az aquaplaning, a vizenúszás veszélye. A különböző gumiabroncsok futófelülete igen változatos grafikai képet mutat, mely gyártásba kerülő formája rendes próbapadi és országúti tesztelés után alakul ki. A mintaárkok, a mintaelemek, azok lamellázása, a futófelülettel szemben támasztott, esetenként ellentétes követelményeknek megfelelően váltogatják egymást.
2.2.2. A Gumiabroncsok Jelölései és Adatai
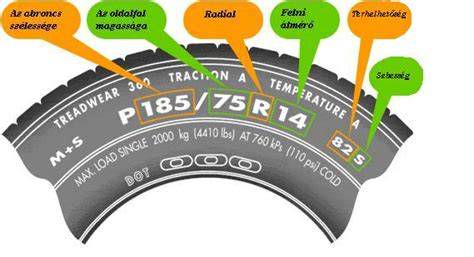
A gumiabroncsokon számos jelölés található, amelyek fontos információkat tartalmaznak a méretről, a teljesítményről és a gyártásról.
- Méretjel: Személygépkocsiknál például P=65% perességi mutató, ahol P=(H/S)*100; H - a gumiabroncs profilmagassága a mérő keréktárcsán. 80%-nál nagyobb értéket nem kell feltüntetni. A gumiabroncsok peressége fokozatosan csökkenő tendenciát mutat.
- Sebességhatár: Az adott gumiabroncs használata esetén a jármű határsebessége a megjelölt betű alapján kiolvasható az ECE táblázatból. Ma már az Y jelzés is előfordulhat, ami 300 km/h határsebességet jelöl. Autóbuszoknál, teherautóknál a sebességhatár jelölése általában a K-L-M betűkre terjed ki, ami 110-120-130 km/h maximális sebességet jelent.
- Terhelhetőség (Li index): Európai előírás névleges guminyomás esetén a kerék terhelhetősége kg-ban kiolvasható az ECE előírásban közölt táblázatból. Az amerikai piacra került abroncsoknál pfund-ban megadják a maximális kerékterhelést.
| Jelölés | Sebességhatár (km/h) | Alkalmazás (példa) |
|---|---|---|
| K | 110 | Autóbuszok, teherautók |
| L | 120 | Autóbuszok, teherautók |
| M | 130 | Autóbuszok, teherautók |
| Y | 300 | Személygépkocsik (nagyteljesítményű) |
- Kopásmutató (TWI): A futófelület gumielemei között, azoknál alacsonyabban összefutó gumigátat alakítanak ki, amelyik a megengedettnél nagyobb gumikopás esetén összeér az elemek felső síkjával. A gumiabroncs futófelületének a mintaárok mélysége szorosan összefügg a jármű fékezhetőségével. Számos kísérlet mutatja, hogy a mélység csökkenésével a teljes fékezés fékútja exponenciálisan növekszik. Például autóbusszal 8 mm profilmélységű új gumiabroncsokkal végzett fékezési kísérletek során 100 km/h sebességről a megállásig tartó teljes fékezés fékútja 70 m volt. 4 mm profilmélységű kopott abroncsokkal a fékút már 80 m-re adódott, míg 1 mm mélységnél a fékút már a 120 métert is elérte. A gumikopás alapján a futómű és a fékrendszer beszabályozására, meghibásodására is lehet következtetni.
- Kopásminták: Az előírtnál nagyobb gumiabroncs végnyomásnál a futófelület középső része egyenletesen kopik, alacsony guminyomásnál a futófelület két szélén jelentkezik a folyamatos kopás. A futófelület egyik szélének folyamatos kopása a futómű geometria helytelen beállítására utal.
- DOT kód: Az amerikai közlekedési hatóság (Departement of Transportation) vizsgálati száma, mely a gyártó cégről, a méretekről és a kivitelezés időpontjáról tájékoztat. Az utolsó négy számból meghatározható a gyártás időpontja. Pl.: 3513 szám jelentése: az abroncs 2013. év 35. hete.
2.3. Keréktárcsák: Típusok és Felépítés
Ennek az összetett alkatrésznek az egyértelmű elnevezéséről még szakmai viták folynak. A szakzsargon nyelvben ez a felni, amely a német Felge szóból magyarosodott, kerékpánt és a tárcsa, vagy tányér együttesére utal. Jelen tárgyalásunkban a keréktárcsa kifejezést alkalmazzuk, amely a gumiabroncsot megtartó kerékpántból és a kerékpántot a kerékaggyal összekapcsoló tárcsából áll. A tárcsa középső tehermentesítő furatának átmérője lazán illeszkedik h7/F7 tűréssel a kerékagy megvezető pereméhez. A kerékpánt és a tárcsa összekapcsolása történhet csavarozással vagy hegesztéssel.
Kerékpánt típusok
- A kerékpánt a gumiabroncs nyitott keresztmetszetét zárja le. A kerületén osztott kerékpánt Trilex elnevezéssel a haszonjárművek leggyakrabban használatos kerékalkatrésze volt. A laposágyú kerékpánt kerülete mentén három szeletre tagolódik. Az egyes szeleteket ki lehet billenteni a gumiabroncs belsejéből. A szeleteket a hatágú kerékagy csavarjai rögzítik. A Trilex keréknek nagy előnye, hogy szereléshez nem szükséges külső energiával működtetett szerelő berendezés, bár elég nagy emberi erővel, de egyszerű kéziszerszámokkal is szerelhető. Nagy hátránya, hogy az osztott pántszeletek nem zárnak légmentesen, így a gumiabroncs csak tömlővel szerelhető fel. Nagy tömege miatt a jármű határsebessége korlátozott. A gyártási, szerelési pontatlanságok következtében körülményes a forgási síkbeli és a dinamikus kiegyensúlyozása.
- A korszerű mélyágyas kerékpántokra viszonylag egyszerűen lehetett felszerelni a gumiabroncsot, de a szivárgásmentes tömítést nem lehetett megoldani, így gumitömlőt kellett alkalmazni. Az egyes gyűrűk alakzáró összekapcsolására rugalmas, hasított acél biztosítógyűrűk szolgáltak, ezek szerelése balesetveszélyes volt, speciális szerszámokat igényelt.
A kerékpánt funkcionális elemei
- Szarv vagy csúcs: Melyre oldal irányban a gumiabroncs felfekszik és megakadályozza, hogy nagy oldalerő esetén legyűrődjön a keréktárcsáról.
- Váll: Kúpos (5º ± 1º) kialakítású perem rész, melyre a gumiabroncs radiálisan illeszkedik. Tömlő nélküli kivitelnél légzáró kapcsolat kell létesüljön. Itt adódik át a fékező és a meghajtó nyomaték.
- Mély ágy: Ami lehetővé teszi a gumiabroncs szerelését.
- Dudor: Melyet a váll részen alakítanak ki azoknál a keréktárcsáknál. Tömlő nélküli gumiabroncsot csak dudorral ellátott keréktárcsára lehet szerelni. Kétféle változatát alkalmazzák. A jobban kiemelkedő a H-jelű (Hump vagy Höckler) a laposabb a C-jelű.
A kerékpántok, keréktárcsák jelölései, méretmegadása nemzetközileg egységes formát mutat. A kerékpánt és a gumiabroncs között a fékezés vagy hajtónyomatékot a két felület súrlódásából adódó erőkapcsolat viszi át. A kifejthető maximális nyomaték elsősorban az összeszorító erőtől függ, ezért a kapcsolódó méretek meghatározása, azok tűrései, illesztései elméleti számítások és validáló tesztelések során határozható meg. Személygépkocsik kerékpántjain a váll meredeksége 5°-os, haszonjárműveknél a jóval nagyobb nyomatékok átvitele érdekében alkalmazzák a meredek peremes vagy a lépcsőzött mélyágyas kerékpántot.
2.4. Kerékagy és Csapágyazás: Az Erőátvitel Kulcselemei
A forgó kerék és a felfüggesztési rendszer külső csuklóit magába foglaló csonkállvány között a kerékcsavarok, a kerékagy, a csapágy és a tengelycsonk teremti meg az erőkapcsolatot. A csavarkötés formája lehet lapos alátétes, ha a keréktárcsát a kerékagy vezető pereme központosítja. A kerékcsavarok anyaga legalább 8.8 szilárdságú acél.
Hajtott és nem hajtott kerekek
- Szabadon futó keréknél a tengelycsonk tömör, arra kívülről csatlakozik a kerékagy.
- Hajtott keréknél a forgató tengely személygépkocsiknál alakzáró kötéssel vagy kerületi csavarozással közvetlenül a kerékagyhoz kapcsolódik és a cső formájú tengelycsonk a csapágyazás közvetítésével kívülről támasztja alá a kerékagyat.
A kerekek csapágyazásának konstrukcióját elsődlegesen meghatározza a kerék funkciója. Hajtott kerekeknél a hajtótengely és a kerékagy csapágyazása együttesen alkotják a kerék csapágyazását, megvezetését. A korszerű gépjárműveknél olyan csapágyazási struktúra kialakítására törekednek, amely a hajtótengely igénybevételének egyszerűsítését, csökkentését eredményezi. A hajtótengely elsődleges funkciója a kerék felé a forgatónyomaték közvetítése, ez csavaró igénybevételnek teszi ki a tengelyt.
Hajtótengely típusok
- Ha a hajtó tengelynek nem kell részt vállalni a kerék vezetésében, tartásában, akkor teljesen tehermentesített hajtótengely megnevezés illeti. Ebben az esetben a tengelycsonk egy keréktartó tengellyel, vagy tengelycsonkkal rendelkezik.
- Ha a hajtótengelyre közvetlenül illeszkedik a kerékagy, akkor a tengely a csavarónyomaték mellett már húzó-nyomó, nyíró és hajlító igénybevételt is kap. Ezt nevezik nem tehermentesített hajtó-tengelynek.
- A két struktúra közötti átmeneti konstrukció megnevezése: félig tehermentesített tengely.
A teljesen tehermentesített hajtótengelyes kerékcsapágyazás esetén a gumiabroncs talppontjában ébredő x-y-z irányú erők által keltett, a csapágyazásra háruló egysoros golyós vagy kúpgörgős csapágy felveszi. A korszerű integrált csapágyazás esetén is megtalálható a két, egymástól megfelelő távolságban elhelyezkedő gördülőelemsor. A nem tehermentesített hajtótengelyes futóműnél a hajtótengely veszi fel a kerékagyra jutó valamennyi igénybevételt. Ilyen szerkezeti megoldást alkalmaznak egyes személygépkocsiknál és kisteherautóknál. A félig tehermentesített hajtótengelyes futóműveknél a kerékagyra ható x-y-z tengelyirányú erőket a kerékagy egysoros csapágya, az x és z tengely körüli nyomatékokat a külső csapágy és a differenciálműben elhelyezkedő belső csapágy veszi fel.
Kerékcsapágy generációk
A gépjárműtechnika rohamos fejlődése, a nagy sorozatú járműgyártás technológia igényei a kerékcsapágyak speciális konstrukcióit eredményezte.
- Első generációs kerékcsapágy: Esetén a kerékagy és a tengelycsonk közé 2 darab, szabványos gördülőcsapágyat építenek be. Kisebb személygépkocsiknál ez egyszerű mélyhornyú golyóscsapágy, nagyobb személygépkocsiknál, haszonjárműveknél kúpgörgős csapágy lehet.
- Második generációs csapágyak: Elsősorban a McPherson-féle futóművekhez fejlesztették ki. Két ferde hatásvonalú golyóscsapágy integrálásával alakult ki egy olyan speciális csapágyegység, amelyik kenése egész élettartamára elegendő, a két külső gyűrű eggyé vált, a tömítést a csapágy gyűrűk közé illesztett teflon gyűrűk szolgálják. Ennek a generációnak az előnye, hogy nincs szükség szereléskor a tengelyirányú csapágyhézag beállítására, kisebb a tömege, utólagos kenést nem igényel. Hátránya, hogy nem univerzális, minden járműtípushoz egyedileg kell kifejleszteni és gyártani.
- Harmadik generációs csapágyazás: További specializáció révén alakult ki. A külső gyűrűk teljesen eltűntek, a golyók vagy kúpgörgők pályáját a kerékagyban képezik ki.
- Negyedik generációs csapágyazásnál: Már mindkét csapágy gyűrű elmarad, a gördülőelemek pályáját a kerékagyhoz illetve a tengelycsonkban munkálják ki. Újabban olyan integrált szerkezeteket is gyártanak, amelyeknél a kerékagy, és a homokinetikus féltengelycsukló háza is egy alkatrészt képez.
2.5. Kerékfelfüggesztés: Komfort és Vezethetőség
A kerékfelfüggesztés valósítja meg a kapcsolatot a kocsiszekrény és a kerék között. A kerék pontos vezetését végzi, miközben a könnyű és kifogástalan kormányozhatóságot biztosít és elszigeteli a kocsiszekrénytől a gördülési zajt. Előre meghatározott kerék elmozdulásokat tesz lehetővé, és erőátadást biztosít a kerék és felépítmény között. Kedvező, ha a futómű kis helyigényű és kis tömegű.
A kerék függőleges elmozdulásaival igyekszik kiegyenlíteni az útfelület egyenetlenségeit. Emellett más irányú elmozdulásokat és elfordulásokat is végez. A keréken menetközben ébredő erőket átadja a kocsiszekrénynek. Személygépkocsiknál általában a lengőkarokat, lengőrudakat nem közvetlenül a kocsiszekrényhez, hanem egy futómű testhez, a bölcsőhöz, segédvázhoz rögzítik. Ez megkönnyíti a szalagon történő szerelést, az előzetes beállítást és később a javítást is. Kedvező a passzív biztonság és a zajszigetelés miatt is. Az első és a hátsó kerékfelfüggesztéseknél különböző irányú rudakat, lengőkarokat, gömbcsuklókat, gumiperselyeket és szilentblokkokat alkalmaznak. Az útfelület és a kerék között keletkező erőknek megfelelően a kerekeknél különböző geometriai beállítást kell megvalósítani. A lengőkarok, lengőrudak létesítenek kapcsolatot a kerék és a kocsiszekrény között. Alakjuk és méretük olyan, hogy ki és berugózás közben megakadályozzák a kerék beállított geometriai paramétereinek túlzott változását.
3. OEM Alkatrész Katalógusok és a Gyártói Szerep
3.1. Az OEM Alkatrész Katalógusok Jelentősége
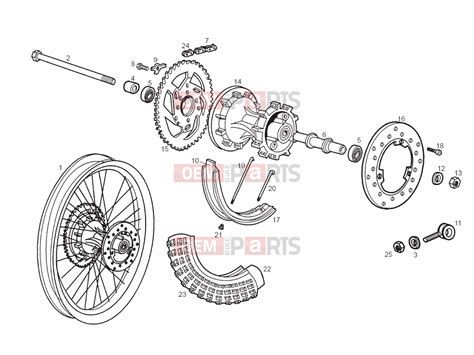
Az OEM (Original Equipment Manufacturer) alkatrész katalógusok elektronikus adatbázisok, amelyek teljes alkatrész listákat, robbantott ábrákat és alkatrészszámokat tartalmaznak a gyártó által tervezett és specifikált járművekhez. Átfogó OEM alkatrész katalógus rendszer hozzáférést biztosít az eredeti gyártói alkatrészszámokhoz, robbantott ábrákhoz és műszaki specifikációkhoz több mint 50 autómárkához. Minden katalógus közvetlenül a gyári adatbázisokból származik, biztosítva, hogy pontos illeszkedési adatokat kapjon a járműve specifikus konfigurációjához.
A katalógus rendszer a VIN dekódolást kombinálja a modell alapú kereséssel, lehetővé téve a pontos alkatrész azonosítást a jármű gyári felépítése alapján. Adja meg a 17 karakteres VIN-jét (Jármű Azonosító Szám), hogy automatikusan betöltse a pontos gyári konfigurációját. Ez kiküszöböli a rendelési hibákat és csökkenti a visszaküldéseket, amelyeket a helytelen alkatrész kiválasztása okoz. A VIN alapú keresés a legpontosabb módszer, mert figyelembe veszi az évközi gyártási változásokat, a regionális eltéréseket és a gyárilag beszerelt opciókat, amelyek befolyásolják az alkatrész kompatibilitást.
Professzionális szerelők, független javítóműhelyek, márkakereskedések alkatrész osztályai és DIY rajongók támaszkodnak az OEM alkatrész katalógusokra a pontos illeszkedés és minőség biztosítása érdekében. Az OEM alkatrészszámok biztosítják a tökéletes illeszkedést, mert olyan alkatrészeket képviselnek, amelyeket kifejezetten az Ön járművéhez tervezett a gyártó mérnöki csapata. Az utángyártott katalógusok állíthatják az univerzális kompatibilitást, vagy felsorolhatnak olyan alkatrészeket, amelyeknek illeszkedniük kellene, de az OEM katalógusok pontosan megmutatják, mely alkatrészeket szerelt a gyár az Ön specifikus modelljére, évére és konfigurációjára.
A vizuális robbantott ábrák pontos alkatrész elhelyezést, rögzítési orientációt és összeszerelési kapcsolatokat mutatnak az alkatrészek között. Ezek a műszaki rajzok segítenek azonosítani, mely további alkatrészeket kell cserélni a szerviz során - például tömítések, szigetelések, O-gyűrűk, csavarok, kapcsok és kapcsolódó szerelvények, amelyeket az általános alkatrész listák gyakran kihagynak. Az OEM alkatrész katalógusok részletes műszaki specifikációkat, anyag összetételeket, méretadatokat, nyomaték specifikációkat és összeszerelési megjegyzéseket tartalmaznak, amelyeket az általános utángyártott katalógusok kihagynak. Ez az információ kritikus a megfelelő telepítéshez, biztosítva, hogy a javítások megfeleljenek a gyártói szabványoknak a biztonság, teljesítmény és tartósság tekintetében. Számos jármű garancia és biztosítási politika megköveteli az OEM alkatrészeket a fedezett javításokhoz.
A robbantott ábrák speciális műszaki illusztrációk, amelyek a jármű alkatrészeit szétszerelve és térben elrendezve mutatják be, hogy felfedjék, hogyan kapcsolódnak és szerelhetők össze az alkatrészek. Minden alkatrész egy robbantott ábrán el van választva a szomszédos alkatrészektől, és az összeszerelési tengelyek mentén van elhelyezve, így a rögzítési pontok, csatlakozási felületek és térbeli kapcsolatok egyértelműen láthatók. A robbantott ábrák segítenek azonosítani a kapcsolódó alkatrészeket, amelyeket a szerviz során ellenőrizni vagy cserélni kell. Például egy motor vezérműszíj cseréjének ábrája nemcsak magát a szíjat mutatja, hanem a feszítőket, vezetőgörgőket, vízpumpát, tömítéseket és szerelvényeket is, amelyeket a szakemberek javasolnak cserélni ugyanazon szerviz intervallum alatt.
A katalógus 60+ márkát fed le, amelyek európai, japán, amerikai és koreai gyártókat ölelnek fel. A lefedettség magában foglalja mind a jelenlegi gyártású járműveket, mind a megszűnt modelleket több évtizeden keresztül. Az alapvető katalógus böngészés és robbantott ábrák minden felhasználó számára ingyenesen elérhetők.
3.2. Az Autóalkatrész Gyártó Cégek Stratégiai Szerepe
Az autógyártás a világ egyik legnagyobb volumenű iparága, ahol a gyártósorok percenként termelnek értéket. Egyetlen hiányzó vagy hibás alkatrész is képes megállítani egy komplett összeszerelő sort, ami komoly költségeket és reputációs kockázatot jelent. A gyártási technológia kiválasztása mindig a darabszámtól, az anyagtól és a funkciótól függ. Itt a pontosság és a ciklusidő a legfontosabb. Ez különösen hatékony megoldás, amikor egy szerszámon belül több művelet történik (lyukasztás, kivágás, hajlítás, formázás).
Az igazi különbség a részletekben van. A minőség nem a végén dől el, hanem a folyamat közben. Egy tapasztalt partner már a tervezési fázisban képes javaslatot tenni: hol lehet olcsóbb, gyorsabb, stabilabb a gyártás, anélkül hogy romlana a funkció. Más gyártói gondolkodás kell 200 darabhoz és más 200 000 darabhoz. A szerszám a sorozatgyártás „szíve”. Ha nincs karbantartva, romlik a minőség, nő a selejt, és megjelennek a váratlan leállások. Az autóiparban gyakoriak a módosítások. Ezeknél sokszor milliméter alatti tűrések, ismétlődő terhelések és szigorú anyagkövetelmények vannak. Ha olyan gyártási partnert keresel, aki autóipari környezetben is értelmezhető, stabil megoldásokat kínál, akkor a Hajdú Autó RT jó választás lehet. Külön előny, ha a gyártó nemcsak legyártja az alkatrészt, hanem segít a technológiai megvalósításban is: milyen kialakítás a legjobb a gyárthatóság szempontjából, hogyan csökkenthető a selejt, milyen gyártási lépések érik meg hosszú távon.
A autóalkatrész gyártó cégek kiválasztása valójában stratégiai döntés: hatással van a minőségre, a határidőkre, a költségekre és a teljes gyártási stabilitásra. Olyan partnert érdemes keresni, aki autóipari szemlélettel dolgozik, képes sorozatgyártásra optimalizált megoldásokat nyújtani, és hosszú távon is kiszámítható.
tags: #auto #rajz #alkatreszke